
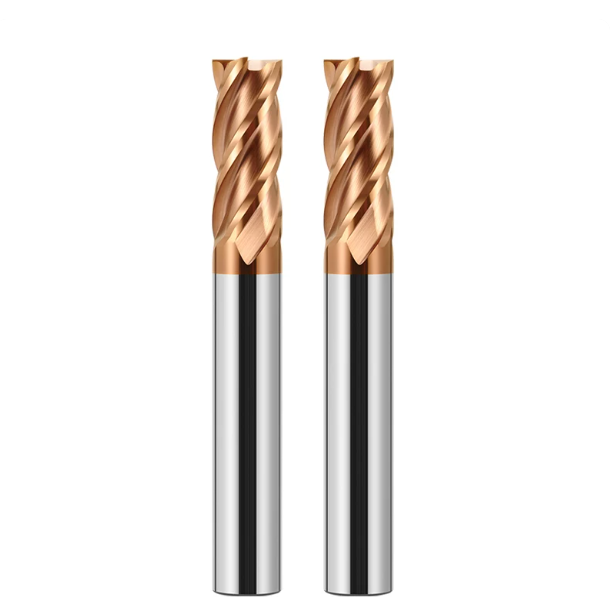
No mês passado, um parceiro de moldagem por injeção de precisão em Stuttgart nos enviou imagens da linha de produção. Um centro de usinagem de 5 eixos estava finalizando uma cavidade profunda para um molde de farol. A configuração combinava aço NAK80 pré-endurecido (HRC 38) com um inserto de H13 endurecido (HRC 52). Após a primeira passada, um relógio comparador indicou uma deflexão da ferramenta de 0.035 mm na parede inferior. Na segunda passada, a ferramenta atingiu o canto inferior, deu um estalo seco e lascou imediatamente.
O supervisor da oficina nos perguntou francamente: “Não existe uma fresa de topo plana universal que sirva para ambos os casos, ou nossos parâmetros estão completamente errados?” Em quinze anos de experiência em retificação de ferramentas e suporte técnico, vimos esse problema repetidamente. As oficinas de moldes costumam acelerar o processo, utilizando um mesmo lote de fresas de topo de metal duro com quatro canais em diferentes níveis de dureza do material. Mas o aço para moldes pré-endurecido e o aço para matrizes tratado termicamente se comportam de maneira completamente diferente.
Os aços P20 e NAK80 são macios, porém pegajosos, gerando facilmente rebarbas que deixam paredes laterais onduladas. O aço H13 endurecido aumenta instantaneamente as cargas térmicas. Os revestimentos padrão queimam em cortes a seco, e uma fresa de topo de 6 mm de longo alcance pode defletir ou quebrar sob mínima resistência de corte. A falha raramente reside na rigidez da máquina. Em vez disso, a fresa de topo escolhida não possui a estrutura de grãos, o preparo da aresta e a geometria da hélice adequados para a tarefa.
Como fabricantes de fresas de metal duro que trabalham diretamente com empresas de moldagem, sabemos o custo das pastilhas descartadas. Ajudamos centenas de empresas a resolver problemas persistentes de vibração e lascamento. Em suas operações diárias, você se vê constantemente equilibrando o acabamento da parede com a vida útil da ferramenta? Ou precisa reduzir as taxas de avanço a níveis não lucrativos apenas para manter suas fresas intactas?
De aços pré-endurecidos a aços temperados: principais desafios de usinagem e critérios de seleção de fresas de topo de fundo plano para P20, NAK80 e H13
Ao prestarmos suporte técnico no local, frequentemente vemos operadores tomarem atalhos arriscados. Eles utilizam uma fresa de topo plana padrão em uma cavidade pré-endurecida, alteram o programa e começam a usinar com uma pastilha temperada. O resultado é previsível: ou a parede lateral desenvolve marcas de vibração acentuadas, ou o raio do canto fratura instantaneamente. A rigidez do fuso raramente é a causa principal. A física do corte e a transferência de calor mudam fundamentalmente entre esses aços, portanto, uma única geometria de aresta não consegue lidar com ambos.
Para evitar a deflexão da ferramenta e o lascamento da aresta de corte, a seleção da ferramenta deve ir além de simplesmente escolher "qualquer ferramenta que corte". Os aços para moldes plásticos e os aços para fundição sob pressão apresentam microestruturas de núcleo muito diferentes. Avaliamos a resistência à deformação plástica e a condutividade térmica antes de selecionar o tamanho do grão de metal duro. Uma fresa de topo plana maciça equilibra a dureza do núcleo, a tenacidade do substrato e a capacidade de corte. É preciso ponderar a ação de cisalhamento precisa em relação à rigidez do núcleo sob forças de corte radiais.
Adesão e endurecimento por trabalho em P20 e NAK80: por que as fresas de topo planas de uso geral frequentemente falham prematuramente durante a limpeza de cantos.
Ao usinar P20 (HRC 30–34) ou NAK80 (HRC 38–41), o principal desafio é a adesão do material, e não o desgaste abrasivo. Ambas as ligas fluem sob altas pressões de corte. O calor de cisalhamento extremo solda a frio micropartículas na face de corte, formando uma aresta postiça. Essa distorção altera a geometria de corte e cria sulcos nas paredes verticais. Consequentemente, obter um acabamento limpo durante passes de limpeza leves torna-se muito difícil.
Muitas oficinas ainda utilizam fresas de topo planas padrão para uso geral em cantos fechados. No entanto, essas ferramentas geralmente possuem ângulos de ataque conservadores e canais de corte sem polimento espelhado. À medida que a fresa se aproxima de cantos internos, o ângulo de contato aumenta drasticamente. Cavacos pegajosos são recortados dentro dos canais estreitos, rasgando a superfície e lascando as bordas externas. Para essas classes de fresas, canais de corte abertos e menor atrito são sempre mais importantes do que a resistência absoluta da aresta de corte.
Cargas de corte em alta temperatura em aço temperado H13 (HRC 50–54): o requisito essencial para fresas de topo especializadas para aço endurecido.
A usinagem do aço H13 temperado (HRC 50–54) apresenta desafios físicos totalmente diferentes. Após o tratamento térmico, a resistência à tração aumenta drasticamente e as forças de corte crescem exponencialmente. A energia térmica não consegue escapar rapidamente através dos cavacos, resultando em alta transferência de calor diretamente para a aresta de corte. O excesso de fluido de corte causa ciclos térmicos severos, criando microfraturas na matriz de carboneto que levam diretamente à falha da ferramenta.
Por esses motivos, exigimos que os operadores utilizem fresas de topo dedicadas para aço temperado . Essas ferramentas não dependem de impacto direto. Em vez disso, apresentam afiação de aresta definida com ângulos de ataque negativos e revestimentos PVD de alto teor de alumínio, com resistência superior a 1,000 °C. A operação a seco com jato de ar de alta pressão em velocidades de superfície elevadas plastifica a zona de cisalhamento de forma limpa. As ferramentas padrão utilizadas nesse processo sofrem desgaste severo da face de folga antes mesmo de completarem duas passagens.
Testes em condições reais realizados por fabricantes de ferramentas: o impacto decisivo da resistência do substrato e das tolerâncias em nível micrométrico na vida útil de fresas de topo de 6 mm em aplicações de longo alcance.
Ferramentas de pequeno diâmetro continuam sendo a escolha mais delicada para cavidades profundas e nervuras estreitas. Nossos testes de retificação em bancada confirmam que, quando uma fresa de topo de 6 mm excede uma relação comprimento/diâmetro de 4:1 ou 5:1, a deflexão aumenta com o cubo do balanço. Se a haste de metal duro não tiver resistência suficiente à ruptura transversal, a fresa vibra sob cargas transitórias nos cantos. A partir daí, ocorre rapidamente a falha repentina da haste.
As equipes de compras muitas vezes se concentram apenas no preço unitário, mas a precisão de fabricação determina o desempenho real na linha de produção. Se uma ferramenta de 6 mm apresentar um desvio total (TIR) superior a 0.003 mm em um mandril hidráulico ou de contração térmica, as cargas nos dentes se tornam assimétricas. Uma das arestas de corte absorve o impacto excessivo, reduzindo a vida útil da ferramenta pela metade. Em usinagem de cavidades profundas, a tenacidade e a concentricidade do substrato protegem as peças de forma consistentemente mais eficaz do que a dureza extrema por si só.
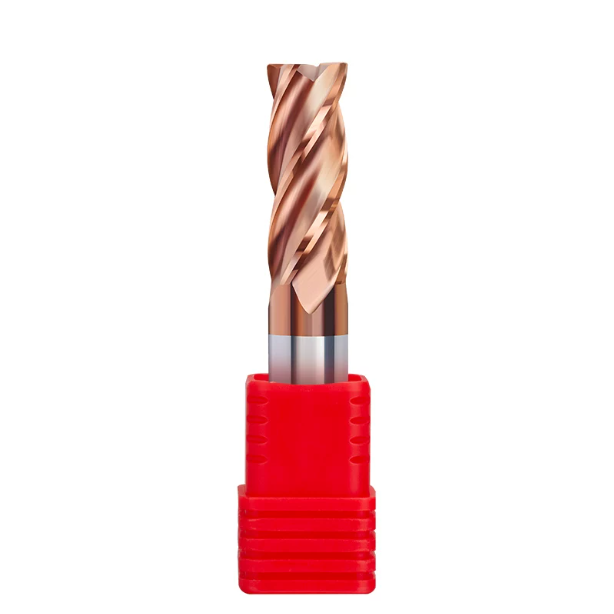
Solucionando problemas de desgaste na parede e marcas de passe da ferramenta em P20 e NAK80: Configurando fresas de topo de metal duro de 4 canais e estratégias de corte.
Ao realizar o acabamento de cavidades de moldes de injeção de precisão, marcas de arrasto opacas e sobreposições visíveis ao longo das paredes laterais comprometem a qualidade da superfície. Na prática, observamos que isso geralmente ocorre quando os operadores tratam o acabamento como se fosse desbaste. Os aços pré-endurecidos sofrem deformação plástica sob intensa pressão de cisalhamento. Quando os cavacos se espalham contra a parede em vez de serem cortados de forma limpa, a integridade da superfície cai imediatamente.
Para evitar essas falhas nas paredes laterais, equilibramos a espessura do núcleo, a curvatura da aresta de corte e o engajamento radial. Um processo confiável mantém a espessura do cavaco estritamente acima do limite crítico de atrito, em vez de forçar cortes profundos. A combinação de uma fresa de topo de metal duro com 4 arestas de corte, fresamento concordante e avanço constante na superfície mantém as paredes verticais em esquadro. Isso também reduz significativamente o tempo de polimento manual.
Por que a fresa de topo de metal duro com 4 canais é a solução ideal para controle de vibração e acabamento superficial Ra 0.4 em paredes laterais de NAK80?
Os operadores de máquinas frequentemente perguntam por que preferimos uma ferramenta de quatro canais em vez de uma de dois canais para o aço NAK80, que é bastante pegajoso. Embora dois canais proporcionem bolsas de cavacos maiores, o NAK80 endurecido por precipitação (em torno de HRC 40) não possui propriedades de amortecimento naturais. À medida que a projeção da ferramenta aumenta durante a limpeza de paredes verticais, as fresas de dois canais sofrem vibrações regenerativas severas. Isso deixa ondulações de vibração densas nas paredes da cavidade.
A escolha de uma fresa de topo de metal duro com 4 canais rígidos proporciona a rigidez torsional necessária para passes de acabamento leves. O contato contínuo da ferramenta suaviza as forças de corte radiais e impede a deflexão da fresa em pequenos avanços (Ae 0.05–0.1 mm). Com o alívio primário adequado, os canais cortam a camada deformada de forma limpa. Isso mantém de forma confiável um acabamento Ra 0.4 antes do polimento.
Óleo de corte ou jato de ar de alta pressão? Parâmetros de evacuação de cavacos para evitar a formação de aresta postiça (BUE) em fresas de topo planas em usinagem real.
A escolha do fluido de corte para aços pegajosos frequentemente divide os operadores entre o uso de fluido de corte por inundação e o corte a seco. Em nossa experiência, os fluidos de corte à base de água costumam vaporizar antes de penetrar na zona de corte durante passes de alta velocidade. Isso cria ciclos térmicos rápidos que aceleram a soldagem de cavacos na face de corte. Uma vez formada a aresta postiça, a fresa de topo plana perde o fio rapidamente e risca as paredes laterais da peça.
Para cavidades fechadas, o ar comprimido de alta pressão combinado com a Lubrificação de Quantidade Mínima (MQL) funciona melhor. Direcione um jato de ar seco de pelo menos 0.6 MPa diretamente para o ponto de saída da ferramenta para evacuar os cavacos imediatamente. Combine isso com uma taxa de avanço precisa de 0.03 a 0.05 mm por dente para evitar a camada endurecida pelo trabalho. A evacuação dos cavacos quentes evita a necessidade de retífica e mantém as arestas de corte afiadas.
Como evitar lascas causadas por mergulhos imprudentes: configurações práticas para entrada helicoidal em cavidades de moldes fechadas
O momento mais crítico na fresagem de cavidades é a abertura de um rebaixo em material sólido. Alguns operadores fazem um corte vertical direto ao longo do eixo Z ou uma descida muito agressiva. Como a velocidade de corte no centro da fresa cai para quase zero no centro da mesma, os cavacos não conseguem escapar facilmente. Isso força os dentes inferiores a desgastarem os cavacos presos, causando alarmes de sobrecarga e cantos lascados.
Sempre programamos uma trajetória de entrada helicoidal suave em áreas fechadas. Em aços pegajosos como P20 e NAK80, mantenha o ângulo de rampa entre 1.5° e 2.5°. Defina o diâmetro da órbita helicoidal entre 1.3 e 1.5 vezes o diâmetro da fresa. Isso permite que as bordas inferior e externa compartilhem a carga, produzindo cavacos finos que são expelidos suavemente para cima, sem obstruir.
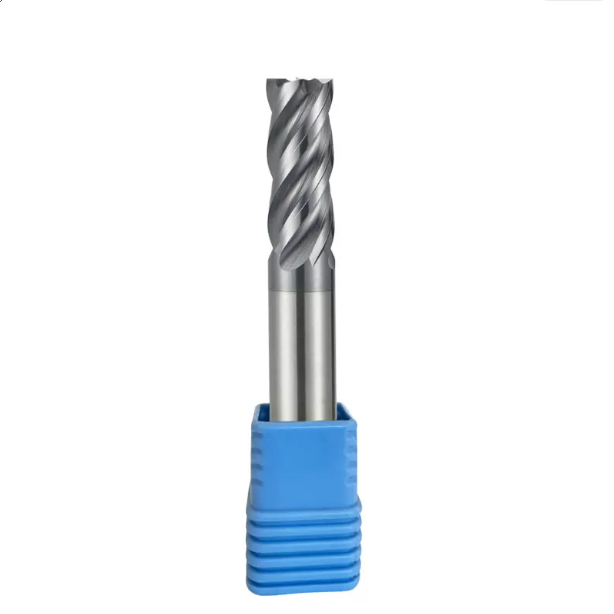
Dominando o aço endurecido H13 (HRC50+): Experiência prática com fresas de topo planas de metal duro HRC65 para fresamento direto em materiais duros.
A usinagem direta de insertos H13 tratados termicamente (HRC 50–54) substitui o lento processo de eletroerosão e elimina as camadas refundidas na superfície. No entanto, a usinagem de materiais endurecidos exige estabilidade rigorosa da ferramenta e dinâmica rígida da máquina. Muitas oficinas tentam usinar materiais endurecidos usando velocidades e avanços padrão. Os cantos da ferramenta se desgastam em trinta minutos, deixando marcas profundas em matrizes caras.
A usinagem estável de materiais duros requer um cisalhamento plástico constante, em vez de cortes agressivos e bruscos. Através de extensos testes, descobrimos que os cavacos devem ser removidos uniformemente por cisalhamento, sem picos repentinos de força. Para usinagem em alta temperatura e com cargas pesadas, utilize uma fresa de topo plana de metal duro com dureza HRC65, projetada para extrema dureza. Combine altas velocidades de rotação com profundidades de corte radiais leves para manter uma precisão dimensional rigorosa.
Evite o uso de fresas de uso geral em moldes endurecidos: princípios práticos para a remoção de lascas nos cantos com fresas de topo planas de metal duro HRC65 para evitar lascas.
A remoção de cantos internos endurecidos causa quebras frequentes de ferramentas. Os operadores muitas vezes utilizam ferramentas diretamente em transições internas de 90 graus. Isso aumenta o contato da ferramenta de um arco leve para até 180 graus em uma fração de segundo. O pico de força resultante quebra as arestas de corte convencionais de metal duro. Em vez do desgaste normal da face de folga, toda a aresta do canto se rompe instantaneamente.
Ao remover material dos cantos com uma fresa de topo plana de metal duro HRC65, evite transições bruscas de 90 graus. Sempre programe trajetórias trocoidais ou laços de desaceleração nos cantos em seu software CAM. Mantenha o passo radial entre 2% e 5% do diâmetro da ferramenta com passes axiais rasos. A transição suave para os cantos absorve os impactos e evita lascamento microscópico na ponta da fresa.
Ajuste preciso de ângulos de ataque micronegativos e brunimento de arestas para fresas de topo de aço de alta dureza: nossa estratégia de fabricação para evitar microlascas.
A geometria da ferramenta para aço temperado exige uma abordagem diferente daquela utilizada para ligas macias. As ferramentas padrão usam ângulos de ataque positivos e afiados para reduzir as forças de corte. No entanto, arestas extremamente afiadas lascam como vidro ao entrar em contato com carbonetos duros no aço temperado. Ao cortar aço H13 tratado termicamente, a aresta de corte microscópica precisa de um suporte estrutural robusto para transferir a pressão de corte para o corpo sólido da ferramenta.
Afiamos essas ferramentas com um ângulo de ataque micronegativo de -5° a -8° e aplicamos um brunimento de aresta de 5 a 10 mícrons em retificadoras de 5 eixos. Embora esse arredondamento aumente ligeiramente as forças de empuxo, ele remove rebarbas microscópicas da rebolo. Combinada com um revestimento nanocompósito ultrarresistente (até 3600 HV), essa geometria reforçada comprime e corta materiais duros sem causar microdescascamento ao longo da aresta de corte.
Transição de fluido de corte em emulsão para ar frio: controle de temperatura para prevenir microfissuras por choque térmico na usinagem do aço H13.
Durante o processo de usinagem H13, os operadores frequentemente aplicam fluido de corte em excesso nas ferramentas incandescentes, acreditando que isso protege a aresta de corte. No entanto, em cortes de alta velocidade, a temperatura dos dentes da ferramenta atinge 800 °C durante o corte e cai rapidamente na saída. Sob um microscópio eletrônico, as ferramentas danificadas apresentam microfissuras densas perpendiculares à aresta de corte. Essas microfissuras são causadas diretamente pela fadiga por choque térmico.
Para evitar falhas térmicas, utilize fresas de topo especializadas para aço temperado com jatos de ar frio de alta pressão ou gás seco. O ar frio não precisa resfriar a ferramenta até a temperatura ambiente. Em vez disso, ele estabiliza a temperatura da zona de corte e remove os cavacos quentes instantaneamente. Evitar ciclos térmicos e a reprocessamento de cavacos é a maneira mais confiável de dobrar a vida útil da sua ferramenta.
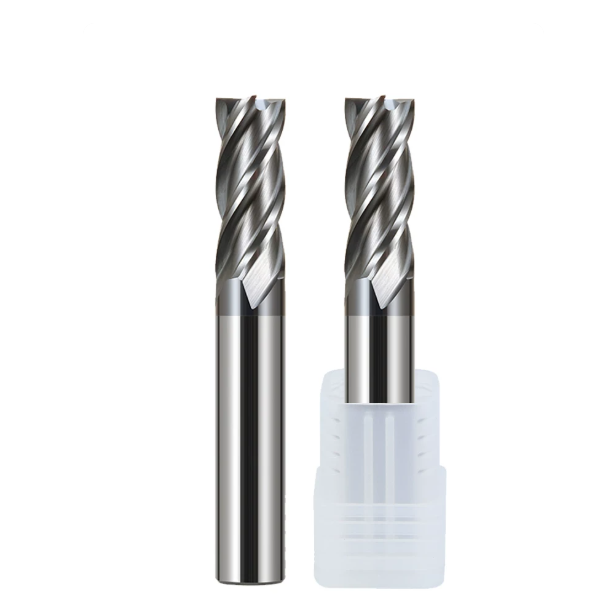
Usinagem de cavidades profundas e microcaracterísticas em moldes: gerenciamento da deflexão de fresas de topo de 6 mm na linha de produção
A usinagem de matrizes para iluminação automotiva ou carcaças de conectores eletrônicos exige o uso de fresas profundas e estreitas. Ferramentas grandes não conseguem passar por essas frestas, obrigando os operadores a recorrer a fresas mais finas e de longo alcance. Frequentemente, vemos relatórios de CMM revelando paredes laterais afuniladas ou perfis abaulados, apesar das leituras precisas do CNC. O percurso da ferramenta estava correto, mas as dimensões físicas da peça ultrapassaram os limites aceitáveis.
Essa distorção resulta da flexão elástica sob pressão de corte lateral contínua. À medida que o comprimento do cantilever aumenta, a rigidez radial cai drasticamente. Para uma fresa de topo comum de 6 mm, simplesmente reduzir a velocidade do fuso não eliminará a vibração. Sem um controle rigoroso sobre o engate radial, a deflexão da ferramenta e a dinâmica da carga de cavacos, você inevitavelmente terá que descartar cavidades de moldes com tolerâncias apertadas.
Por que as fresas de topo de 6 mm são propensas à deflexão durante o acabamento de paredes verticais: técnicas de compensação de avanço para taxas de sobreposição superiores a 3D
Quando uma fresa de topo de 6 mm opera com relações comprimento/diâmetro superiores a 3:1 ou 5:1, a resistência ao corte aumenta ao longo da haste estendida. A deflexão em balanço é proporcional ao cubo do comprimento do balanço, o que significa que uma variação do balanço de 18 mm para 30 mm multiplica a sensibilidade à flexão. Uma sobremedida de acabamento de apenas 0.05 mm pode resultar em um corte de apenas 0.02 mm sob pressão, deixando material residual que cria uma conicidade dimensional perceptível.
Não confie em passes de mola na esperança de que a parede se endireite. Programamos reduções segmentadas de avanço de 15% a 20% em zonas de alta resistência na parte inferior da cavidade para diminuir o empuxo máximo. Combine isso com passes de fresagem ascendente controlada por CAM. As camadas inferiores recém-cortadas suportam a fresa contra o recuo elástico, estabilizando a deflexão e mantendo as paredes laterais perpendiculares.
Aplicação prática da fresagem de alta eficiência (HEM) no desbaste de moldes: utilização de fresas de topo planas com cortes radiais rasos e axiais profundos para aliviar a pressão de evacuação de cavacos.
O desbaste de cavidades tradicional utiliza avanços acentuados com profundidades axiais rasas. Em aços-ferramenta temperados, essa abordagem de força bruta concentra calor excessivo exatamente na ponta da fresa. Os cavacos não conseguem escapar das ranhuras estreitas, soldando-se às arestas de corte e lascando os cantos da fresa. Aquele guincho agudo ouvido do outro lado do chão confirma que a ferramenta está engasgando com cargas assimétricas.
Em vez disso, estamos migrando as oficinas para trajetórias de fresamento de alta eficiência (HEM). Utilizamos uma fresa de topo plana de alta qualidade com profundidade axial de 1.5x ou 2x o diâmetro da ferramenta, combinada com um leve avanço radial de 5% a 10%. Isso distribui o atrito ao longo de todo o comprimento da aresta de corte. A força centrífuga e o jato de ar de alta pressão ejetam cavacos finos e uniformes de forma limpa, dobrando as taxas de remoção de metal e eliminando o travamento da ferramenta.
Equilíbrio dinâmico e excentricidade de fixação: por que controlar a TIR com precisão de 0.003 mm pode dobrar a vida útil de uma fresa de 6 mm.
Ao percorrer muitas oficinas de moldes, ainda se veem mandris de pinça ER desgastados, que ultrapassaram sua vida útil. Os operadores de máquinas presumem que baixas cargas de corte em uma fresa de topo de 6 mm tornam um desvio de 0.01 mm aceitável. Na realidade, um desvio total indicado (TIR) de 0.01 mm força uma das arestas de corte a absorver quase todo o impacto, enquanto os outros dentes deslizam.
Esse desequilíbrio cíclico provoca microlascas no dente de corte sobrecarregado, levando à quebra rápida da ferramenta. Exigimos a montagem de ferramentas pequenas em porta-ferramentas hidráulicos de precisão ou com revestimento termocontrátil. Utilize um relógio comparador para verificar a excentricidade a 20 mm abaixo da ponta do porta-ferramentas, mantendo o TIR (Total Incremental Rate - Retorno Total da Fresagem) abaixo de 0.003 mm. O balanceamento uniforme da carga de cavacos em todas as arestas de corte dobra a vida útil da ferramenta em produções de grande porte.
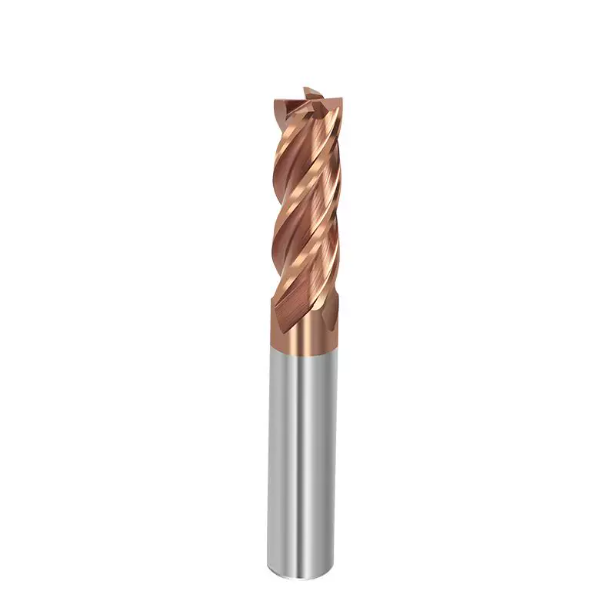
Como os fabricantes de moldes podem evitar armadilhas: conselhos de fabricantes de fresas de metal duro sobre como verificar as qualificações dos fornecedores.
Ao visitar oficinas de ferramentas na América do Norte e na Europa, frequentemente observamos uma clara desconexão no processo de compra. Os gerentes de compras baseiam-se exclusivamente no preço, presumindo que todas as ferramentas de metal duro tenham o mesmo desempenho. Enquanto isso, os operadores de máquinas enfrentam problemas com a inconsistência dos lotes, vendo uma ferramenta durar oito horas enquanto a seguinte se desgasta em trinta minutos. Em nossas linhas de retificação, sabemos que a matéria-prima e a geometria de cinco eixos definem o desempenho.
Se o seu piso apresenta lascamento prematuro em H13 ou acabamentos de parede irregulares em P20, verifique sua cadeia de suprimentos de ferramentas. Fabricantes confiáveis de fresas de metal duro oferecem consistência comprovada, e não apenas ferramentas embaladas. Classificação dimensional rigorosa, padrões de grãos submicrométricos e afiação de arestas automatizada garantem vida útil repetível da ferramenta. Esse controle de qualidade interno permite que os operadores apliquem avanços agressivos com total confiança.
Metal duro virgem versus precisão de retificação de 5 eixos: a verdadeira lacuna na consistência de fabricação
A busca por preços baixos faz com que os compradores negligenciem a qualidade do substrato de metal duro. Fabricantes de baixo custo frequentemente utilizam classes de metal duro reciclado com distribuição irregular de grãos e microporosidade. Essas imperfeições facilitam a fratura em contato com aglomerados de metal duro em aços para moldes. Como fabricantes renomados de fresas de metal duro, utilizamos varetas de metal duro de tungstênio virgem ultrafinas (0.2–0.4 mícron) para fornecer a tenacidade do núcleo necessária para ângulos de ataque negativos e revestimentos PVD.
A estabilidade da retificadora e os intervalos de dressagem do rebolo também determinam a qualidade final do lote. Inspecione as ferramentas de corte sob alta ampliação para verificar a consistência do microafiamento e as transições do ângulo de ataque das arestas de corte. Centros de retificação de classe mundial mantêm os raios de afiação das arestas de corte dentro de uma tolerância de dois mícrons em todas as etapas de produção. A retificação inconsistente cria alturas de arestas de corte irregulares, causando vibração imediata e flutuações drásticas na vida útil da ferramenta em suas máquinas.
Pare de pagar por prêmios desnecessários: estratégias de correspondência de materiais e redução de custos para a aquisição mensal de fresas de topo em grande quantidade para oficinas de moldagem.
Especificar ferramentas de corte em excesso é outra armadilha dispendiosa. As oficinas costumam comprar ferramentas caras de nível aeroespacial para usinar cavidades padrão pré-endurecidas em torno de HRC 30. Esse revestimento de alta temperatura e o ângulo de ataque negativo são desperdiçados em aços mais macios, muitas vezes piorando a formação de aresta postiça e o empenamento da peça. A verdadeira economia vem da adequação da física específica da cavidade às geometrias de corte desejadas, em vez de buscar os preços mais baixos do mercado.
Analise seus pedidos mensais de fresas e separe as ferramentas por etapa de fabricação. Utilize geometrias polidas e com amortecimento de vibração para usinagem de cavidades em grande volume e reserve ferramentas balanceadas e com baixa excentricidade para acabamento de longo alcance. Reserve revestimentos resistentes ao calor e arestas de corte negativas exclusivamente para insertos endurecidos. Se você tiver problemas com desenhos de cavidades complexos ou tolerâncias de deflexão rigorosas, entre em contato com nossa equipe de engenharia para analisar seus desenhos e detalhes de configuração.






