rézmaró rézmaró rézmaró

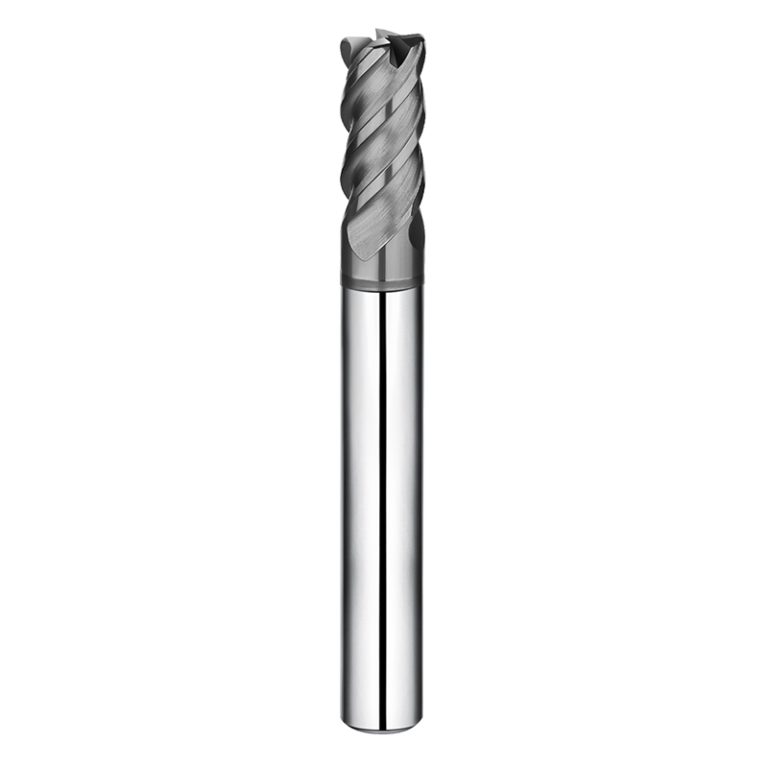
Rézmaró 4 hornyú sarokrádiuszos maróhoz

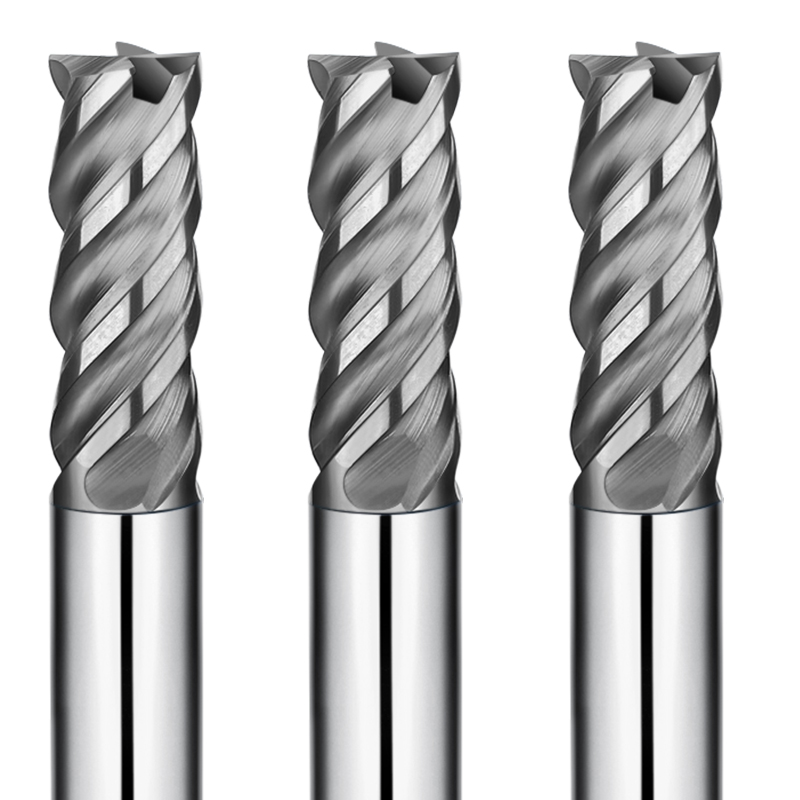
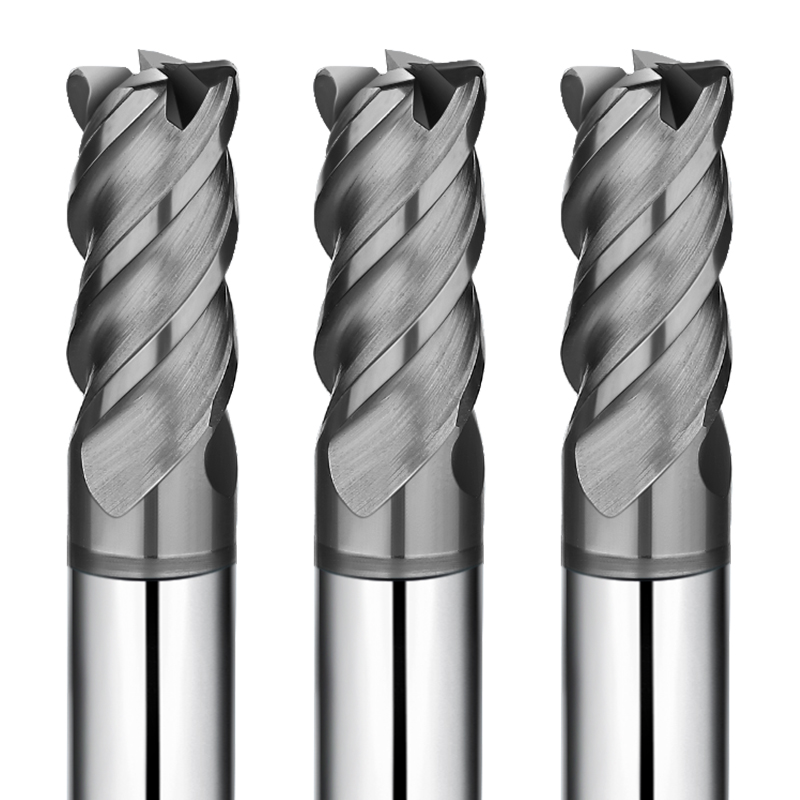
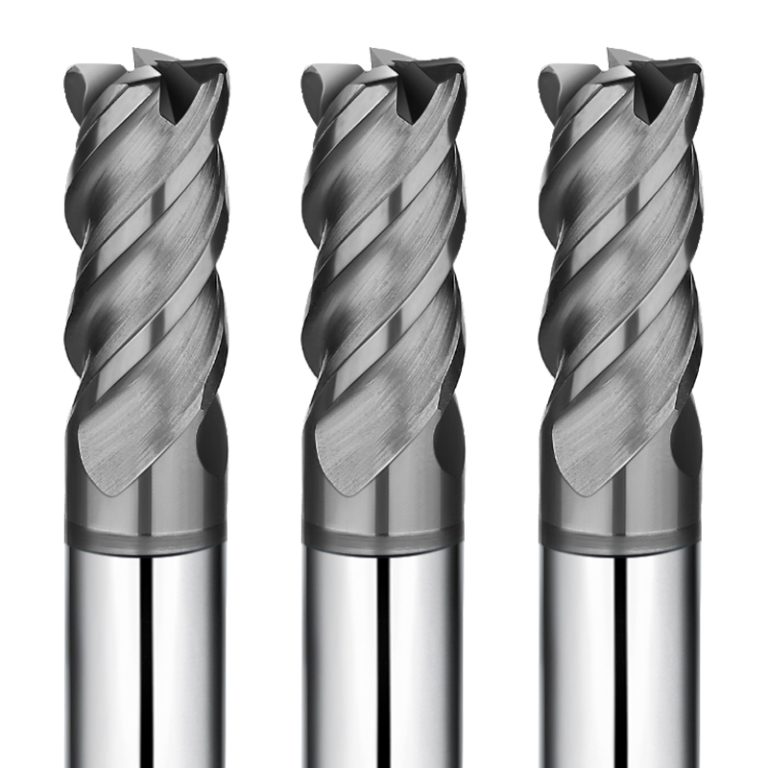
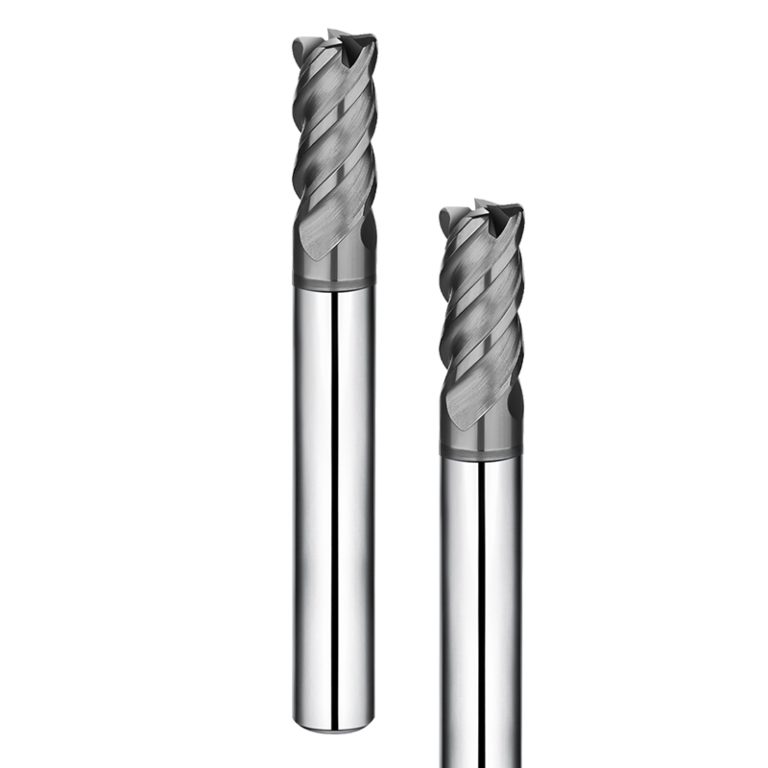
SAMHO DLC-bevonatú, 4 élű sarokrádiuszos maró — Precíziós szerszám nemvasfémek megmunkálásához

Ne hagyja, hogy a tiszta réz nagyfokú tapadása csökkentse a megmunkálási hatékonyságot vagy növelje a szerszámköltségeket. A SAMHO DLC sorozatú 4 élű sarokrádiuszos szármaró kifejezetten nagy pontosságú rézmegmunkáláshoz készült. Stabil teljesítményt nyújt alumíniumötvözetekben és gyantaanyagokban is.

A bevált DLC alacsony súrlódású bevonattechnológiára épülő szerszám optimalizált vágóél-geometriával rendelkezik. Hatékonyan csökkenti az anyag tapadását CNC megmunkálás során. Ennek eredményeként javítja a szerszám élettartamát és a felületminőséget.

Alkalmazható anyagok:
Tiszta réz (elektródaréz) precíziós megmunkálására optimalizálva. Alkalmas alumíniumötvözetekhez és gyantaanyagokhoz is.

Kiváló tapadásgátló teljesítmény:
A DLC bevonat jelentősen csökkenti a súrlódást. Megakadályozza a durva furatok (BUE) képződését, és sima, stabil vágási teljesítményt biztosít.

Nagy merevségű szerkezeti tervezés:
Prémium minőségű, ultrafinom szemcsés keményfémből készült. A 4 élű sarokrádiusz növeli az él szilárdságát és csökkenti a lepattogzás kockázatát. Emellett hatékony anyageltávolítást is támogat nagy sebességű megmunkálás során.

Nagy pontosságú gyártási szabványok:
A mérettűrések ±0.01 mm-en belül szabályozhatók. A szárátmérő tűrése 0 és +0.003 mm között van. Ez biztosítja a pontos befogást és az állandó sorozatgyártási teljesítményt.

Az állandó szerszámteljesítménynek és a mérnöki minőségű gyártási minőségnek köszönhetően a SAMHO megbízható megoldásokat kínál az igényes CNC megmunkálási környezetekhez, amelyek mind a termelékenységet, mind a felületkezelés minőségét megkövetelik.

A nemvasfémek és nemfémes anyagok precíziós megmunkálásakor a forgácsolószerszámoknak szigorú teljesítménykövetelményeknek kell megfelelniük. Ez különösen igaz a nagy viszkozitású anyagok, például a tiszta réz megmunkálásakor. Ezek az alkalmazások rendkívül éles vágóéleket, kiváló tapadásgátló tulajdonságokat és következetes forgácseltávolítást igényelnek.

A SAMHO 4 élű, DLC bevonattal ellátott sarokrádiuszos maró (D1–D12 mm) kifejezetten ezekre a kihívásokra lett kifejlesztve. A CNC megmunkálásban szerzett széleskörű tapasztalat alapján ez a szerszám a stabil és hatékony rézvágásra van optimalizálva. A kiváló minőségű keményfém hordozó és a DLC bevonat kombinációja jelentősen csökkenti a súrlódást a forgácsolás során. Minimalizálja az élrátétképződést is, ami gyakori probléma a rézmegmunkálásban.


Fejlett műszaki jellemzők

A nemvasfémek precíziós megmunkálásakor a szerszám teljesítménye kritikus fontosságú. Ez különösen igaz a nagy tapadású anyagok, például a vörösréz forgácsolásakor. Ezek az alkalmazások kiváló tapadásgátló tulajdonságokat, erős kopásállóságot és állandó vágási stabilitást igényelnek.

A SAMHO DLC bevonatú, 4 élű, hegyes végű marót úgy tervezték, hogy megfeleljen ezeknek az igényeknek. A CNC megmunkálásban szerzett széleskörű tapasztalatra támaszkodva ez a szerszám az optimalizált geometriát a fejlett bevonattechnológiával ötvözi. Az eredmény a megmunkálási hatékonyság javulása, a jobb felületi minőség és a hosszabb szerszámélettartam.

Nagy teljesítményű DLC bevonat a hosszabb szerszámélettartamért

A fejlett DLC bevonat alacsony súrlódást és kiváló tapadásgátló teljesítményt biztosít:

  • Csökkenti a felgyülemlett él (BUE) kialakulását: Minimalizálja az anyag összetapadását rézmegmunkálás során
  • Javítja a kopásállóságot: Éles élt tart fenn nagy sebességű, folyamatos forgácsolás során
  • Csökkenti a vágási súrlódást: Csökkenti a hőtermelést és javítja a felületminőséget

4-élű sarokrádiuszos kialakítás a hatékonyság és a kidolgozás érdekében

A 4 élű, sarokrádiuszos geometria réz simítására és elősimítására van optimalizálva:

  • Sarokrádiusz erőssége: Csökkenti a szerszámcsúcs feszültségét és javítja a lepattogzással szembeni ellenállást
  • Nagyobb vágási hatékonyság: Támogatja a nagyobb előtolási sebességeket nagysebességű megmunkálás során
  • Jobb felületi minőség: Simább felületeket eredményez és csökkenti az utófeldolgozást

Optimalizált forgácseltávolítás és stabil forgácsolás

A kifejezetten nemvas anyagokhoz tervezett horonygeometria javítja a vágási teljesítményt:

  • Hatékony forgácseltávolítás: Megakadályozza a forgácslerakódást és csökkenti az újraforgácsolást
  • Alacsonyabb hőtermelés: Segít elkerülni az anyag tapadását és a hődeformációt
  • Stabil megmunkálás: Állandó teljesítményt nyújt magas orsófordulatszámon

Ultrafinom szemcsés keményfém és precíziós gyártás

A szerszám kiváló minőségű, ultrafinom szemcsés keményfémből készült, és nagy pontosságú köszörüléssel kezelt:

  • Szigorú tűréshatárok: ±0.01 mm-en belül szabályozható az állandó eredmények érdekében
  • Magas szívósság: Csökkenti a törés kockázatát hosszú futási idők során
  • Megbízható teljesítmény: Precíziós alkatrészekhez és komplex geometriákhoz alkalmas

Ez a maró elsősorban vörösréz megmunkálására készült. Jól teljesít alumíniumötvözetekben és gyantaanyagokban is. Ideális nagy sebességű simító és elősimító alkalmazásokhoz, ahol a felületi minőség és a szerszám élettartama kritikus fontosságú.


Cél alkalmazások és iparágak

Nagy pontosságú vörösréz (elektródaréz) megmunkálás:
Hatékonyan csökkenti az anyag tapadását és az élrátétképződést. Sima, magasfényű felületet biztosít kiváló méretpontossággal.

Alumíniumötvözetek precíziós megmunkálása:
Nagy sebességű forgácsolási és simítási műveletekhez alkalmas. Stabil megmunkálási teljesítményt és állandó felületi minőséget biztosít.

Gyanták és kompozit anyagok megmunkálása:
Tiszta vágást biztosít minimális sorjaképződéssel. Jól definiált éleket hoz létre és csökkenti a másodlagos simítási munkát.

Általános simító és félsimító műveletek:
Ideális összetett kontúrokhoz és olyan alkatrészekhez, amelyek magas felületi minőséget és szűk tűréshatárokat igényelnek.


Miért válassza a SAMHO-t nagykereskedelmi partnerének?

Vörösréz megmunkálására optimalizálva
Kifejezetten vörösréz alkalmazásokhoz tervezték. Hatékonyan csökkenti az anyag tapadását és az élrátétképződést. Ez javítja a felületminőséget és a megmunkálási stabilitást CNC műveletek során.

Alacsony súrlódású DLC bevonat a hosszabb szerszámélettartamért
A fejlett DLC bevonat csökkenti a forgácsolási ellenállást és a hőtermelést. Segít meghosszabbítani a szerszám élettartamát és javítja a megbízhatóságot folyamatos és nagy sebességű megmunkálási környezetben.

4-élű sarokrádiuszos kialakítás a kiegyensúlyozott teljesítmény érdekében
A sarokrádiuszos szerkezet csökkenti a feszültségkoncentrációt a vágóélen. Csökkenti a letöredezés kockázatát, miközben megőrzi a magas előtolási hatékonyságot és a stabil felületi pontosságot.

Egyenletes teljesítmény CNC gyártásban
A szigorú mérnöki szabványok szerint gyártott SAMHO szerszámok stabil és megismételhető teljesítményt nyújtanak. Ez megbízható eredményeket biztosít mind kis tételben, mind tömeggyártási környezetben.
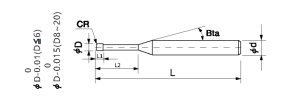
Megmunkáláshoz ajánlott anyagok (Nagyon ajánlott: ⭐️ | Ajánlott: ⭕️ | Javasolt: ◯ )

Kategória Munkaanyag Fokozat
ACÉL SZERSZÁMLÁZÁS Szénacélok (S45C/S55C)
Ötvözött acélok (SK/SCM/SUS)
Előedzett acélok (NAK/HPM)
Edzett acélok (~55/~60/~70 HRC)
KÜLÖNLEGES ANYAG Alumíniumötvözetek ⭕️
Grafit
Réz ⭐️
műanyagok ⭕️
Szénrost
Titánötvözetek
Hőálló ötvözetek
Cementes keményfém
Kemény, törékeny (nemfémes) anyag

saroksugarú szármaró

Összesen 49 modell

Típusszám Külső átmérő Vágás hossza Sugár Szár kúpszöge Teljes hossz Fuvolák száma Szárátmérő Raktáron
SHDSR4-01001020 1 2 R0.1 12 ° 50 4 4 ○
SHDSR4-01002020 1 2 R0.2 12 ° 50 4 4 ○
SHDSR4-01501030 1.5 3 R0.1 12 ° 50 4 4 ○
SHDSR4-01502030 1.5 3 R0.2 12 ° 50 4 4 ○
SHDSR4-02001040 2 4 R0.1 12 ° 50 4 4 ○
SHDSR4-02002040 2 4 R0.2 12 ° 50 4 4 ○
SHDSR4-02003040 2 4 R0.3 12 ° 50 4 4 ○
SHDSR4-02005040 2 4 R0.5 12 ° 50 4 4 ○
SHDSR4-03001060 3 6 R0.1 12 ° 50 4 4 ○
SHDSR4-03002060 3 6 R0.2 12 ° 50 4 4 ○
SHDSR4-03003060 3 6 R0.3 12 ° 50 4 4 ○
SHDSR4-03005060 3 6 R0.5 12 ° 50 4 4 ○
SHDSR4-04001080 4 8 R0.1 - 50 4 4 ○
SHDSR4-04002080 4 8 R0.2 - 50 4 4 ○
SHDSR4-04003080 4 8 R0.3 - 50 4 4 ○
SHDSR4-04005080 4 8 R0.5 - 50 4 4 ○
SHDSR4-04005080-75 4 8 R0.5 - 75 4 4 ○
SHDSR4-04005080-100 4 8 R0.5 - 100 4 4 ○
SHDSR4-05002100 5 10 R0.2 12 ° 50 4 6 ○
SHDSR4-05005100 5 10 R0.5 12 ° 50 4 6 ○
SHDSR4-06002120 6 12 R0.2 12 ° 50 4 6 ○
SHDSR4-06005120 6 12 R0.5 12 ° 50 4 6 ○
SHDSR4-06010120 6 12 R1 - 50 4 6 ○
SHDSR4-06002120-75 6 12 R0.2 - 75 4 6 ○
SHDSR4-06005120-75 6 12 R0.5 - 75 4 6 ○
SHDSR4-06010120-75 6 12 R1 - 75 4 6 ○
SHDSR4-06002120-100 6 12 R0.2 - 100 4 6 ○
SHDSR4-06005120-100 6 12 R0.5 - 100 4 6 ○
SHDSR4-06010120-100 6 12 R1 - 100 4 6 ○
SHDSR4-08005160 8 16 R0.5 - 60 4 8 ○
SHDSR4-08010160 8 16 R1 - 60 4 8 ○
SHDSR4-08005160-75 8 16 R0.5 - 75 4 8 ○
SHDSR4-08010160-75 8 16 R1 - 75 4 8 ○
SHDSR4-08005200-100 8 20 R0.5 - 100 4 8 ○
SHDSR4-08010200-100 8 20 R1 - 100 4 8 ○
SHDSR4-08005200-150 8 20 R0.5 - 150 4 8 ○
SHDSR4-08010200-150 8 20 R1 - 150 4 8 ○
SHDSR4-10005200 10 20 R0.5 - 75 4 10 ○
SHDSR4-10010200 10 20 R1 - 75 4 10 ○
SHDSR4-10005250-100 10 25 R0.5 - 100 4 10 ○
SHDSR4-10010250-100 10 25 R1 - 100 4 10 ○
SHDSR4-10005250-150 10 25 R0.5 - 150 4 10 ○
SHDSR4-10010250-150 10 25 R1 - 150 4 10 ○
SHDSR4-12005240 12 24 R0.5 - 75 4 12 ○
SHDSR4-12010240 12 24 R1 - 75 4 12 ○
SHDSR4-12005300-100 12 30 R0.5 - 100 4 12 ○
SHDSR4-12010300-100 12 30 R1 - 100 4 12 ○
SHDSR4-12005300-150 12 30 R0.5 - 150 4 12 ○
SHDSR4-12010300-150 12 30 R1 - 150 4 12 ○

Kontúrmarási paraméterek

Munkaanyag Oxigénmentes és réztartalmú
(mm) Átmérő (min-1) Sebesség (mm/perc) Előtolás
D1 15000 1000
D1 15000 1000
D1.5 14000 1500
D1.5 14000 1500
D2 14000 1500
D2 14000 1500
D2 14000 1500
D2 14000 1500
D3 13000 1800
D3 13000 1800
D3 13000 1800
D3 13000 1800
D4 12000 2000
D4 12000 2000
D4 12000 2000
D4 12000 2000
D4 12000 2000
D4 12000 2000
D5 12000 2200
D5 12000 2200
D6 11000 2400
D6 11000 2400
D6 11000 2400
D6 11000 2400
D6 11000 2400
D6 11000 2400
D6 11000 2400
D6 11000 2400
D6 11000 2400
D8 9000 2600
D8 9000 2600
D8 9000 2600
D8 9000 2600
D8 9000 2600
D8 9000 2600
D8 9000 2600
D8 9000 2600
D10 8000 2600
D10 8000 2600
D10 8000 2600
D10 8000 2600
D10 8000 2600
D10 8000 2600
D12 7500 3000
D12 7500 3000
D12 7500 3000
D12 7500 3000
D12 7500 3000
D12 7500 3000

Jegyzet:
Csökkentse arányosan mind az orsófordulatszámot, mind az előtolási sebességet, ha a marási paraméterek meghaladják a gép maximális értékét.
orsósebesség;

*Rozsdamentes acélokhoz és hőálló ötvözetekhez olajhűtőfolyadék ajánlott;

*A precíziós hegy károsodásának elkerülése érdekében érintésmentes mérőeszköz használatát javasoljuk;

*Recsegés esetén arányosan csökkentse az orsófordulatszámot és az előtolási sebességet.

2. letöltés: Rézmaró 4 élű sarokrádiuszos szármaró fájlhoz

Kapcsolódó termékek

Kapcsolódó hozzászólás

hrc55 marófej 2 ulv. lapos marófej

hrc55 marófej 2 ulv. lapos marófej

A nagy pontosságú gyártás világában a mikro-sajátosságok olyan szerszámokat igényelnek, amelyek a rendkívüli pontosságot a robusztus tartóssággal ötvözik. A SAMHO HRC55 2 élű síkmaró úgy lett kialakítva, hogy

Tovább »
2 élű hosszú nyakú laposmaró

hrc55 2 élű hosszú nyakú laposmaró

SAMHO HRC55 2 élű, hosszú nyakú laposmaró — Nagy hatékonyságú megoldás mély üreges megmunkáláshoz Nagy keménység (HRC55) a kopásállóság és a stabilitás érdekébenEz a HRC55 laposmaró

Tovább »
Szerezze be az Ön egyedi marószerszám-útmutatóját

Töltse ki az alábbi űrlapot, hogy megkapja a SAMHO teljes termékkatalógusát.