
No mês passado, recebemos um chamado urgente de uma fábrica alemã de moldes automotivos. Durante a usinagem por eletroerosão (EDM), um lote inteiro de eletrodos de grafite isostáticos de alta densidade apresentou defeitos de fabricação. O resultado foi catastrófico: um conjunto completo de cavidades de moldes de precisão teve que ser descartado. Os operadores da fábrica ficaram perplexos, pois as cargas no fuso pareciam normais, não houve lascamento catastrófico da peça e as ferramentas ainda pareciam afiadas o suficiente para cortar o material.
Ao inspecionarmos essas ferramentas sob um microscópio óptico de 100x, a causa principal ficou óbvia. O revestimento de diamante CVD no raio do canto havia se delaminado parcialmente. Em vez de cortar o material de forma limpa, a ferramenta estava extrudando grafite à força sob forte atrito e pressão localizada. Ao longo de mais de 15 anos prestando suporte a oficinas de moldes nos EUA e na Europa, vimos esse erro custoso repetidamente: considerar a mera capacidade de corte como o verdadeiro parâmetro para a vida útil da ferramenta.
Devido à natureza abrasiva e quebradiça do grafite, a falha da ferramenta raramente ocorre de uma só vez. Mesmo que o diâmetro externo das fresas de topo diamantadas para grafite se desgaste em apenas 5 a 8 mícrons, ou que a aresta de corte sofra um embotamento microscópico, as forças de corte aumentam drasticamente. Isso cria defeitos ocultos, como arrancamento da aresta, deflexão da nervura fina e desvio dimensional. Como fabricantes de fresas de topo diamantadas de ponta, sabemos que manter os custos das peças baixos depende de saber exatamente quando substituir a ferramenta.
As ferramentas de corte que operam em seus fusos de alta velocidade estão realmente produzindo peças de qualidade ou estão silenciosamente destruindo as tolerâncias do seu molde?
1. Microlascamento e arrancamento de grãos nas bordas de grafite — o primeiro sinal de desgaste.
Ao contrário dos metais que produzem cavacos visíveis, o grafite se fratura em pó microfino. Isso impossibilita avaliar a condição da aresta de corte apenas observando a formação de cavacos. Muitos operadores esperam que pedaços visíveis se desprendam da peça antes de trocar as ferramentas. Na fabricação de eletrodos de alta precisão, a vida útil de corte efetiva das fresas de topo diamantadas para grafite já termina no momento em que se observa um leve "esbranquiçamento" ou um ligeiro arrancamento de grãos ao longo das arestas de corte.
Na usinagem de componentes aeroespaciais ou médicos de paredes finas, a integridade das arestas de corte é imprescindível. Microdesgaste ao longo das arestas vivas indica que a matriz de cristais de diamante nas faces de ataque e de folga da ferramenta sofreu desgaste irregular. Continuar a usinagem além desse ponto pode parecer, em teoria, uma economia no orçamento de ferramentas. Na prática, porém, a fratura dos contornos de grão de grafite causa arcos elétricos localizados severos durante a queima por eletroerosão, resultando em descarte dispendioso do eletrodo.
Anomalias nos pontos de saída da fresagem por subida (lascamento na saída): do cisalhamento à britagem
Ao fresar contornos de grafite em sentidos concordantes, uma aresta de corte diamantada afiada corta com precisão a frágil estrutura cristalina do carbono na entrada e na saída da ferramenta. Se, ao inspecionar a peça, você notar micro-entalhes irregulares (lascas de saída) exatamente onde a ferramenta se desengata do canto, significa que a aresta de corte da sua fresa para grafite perdeu sua micro-afiação.
Nessa etapa, a ferramenta não está mais cortando a matriz de carbono; o substrato de carboneto exposto está esmagando-a à força em altas distâncias de contato com a superfície. Programadores CAM frequentemente tentam disfarçar isso com trajetórias de desaceleração de entrada e saída do arco. Embora isso possa mascarar visualmente o lascamento temporariamente, apenas prolonga a vida útil de uma ferramenta desgastada. Sempre recomendamos configurar um comando de troca de ferramenta no momento em que o lascamento na saída da ferramenta aparecer.
Pontas de alta resistência ao corte em grafite isostático ultrafino
Muitos operadores de máquinas presumem que o grafite ultrafino (com tamanho de grão inferior a 5 mícrons) é mais fácil de cortar devido ao seu acabamento liso. Na prática, os graus isostáticos densos criam uma abrasão microscópica intensa na aresta de corte. Após ciclos contínuos de alta velocidade, a fina película de CVD nas fresas de topo de metal duro revestidas com diamante torna-se gradualmente mais fina até atingir o substrato, aumentando significativamente o raio da aresta de corte.
Esse arredondamento das bordas faz com que as forças de corte aumentem exponencialmente. Em nossos estudos de campo sobre forças de corte, a pressão radial da ferramenta aumenta drasticamente muito antes de um alarme de sobrecarga do fuso CNC ser acionado. Essa carga adicional tensiona a peça frágil, causando microfissuras subsuperficiais. Se um operador precisar reduzir a taxa de avanço para manter as bordas limpas, o revestimento estará desgastado e a ferramenta precisará ser trocada.
2. Tolerâncias dimensionais negativas — o limite crítico para o desgaste radial
Ao usinar peças de grafite em lotes, encontrar desvio dimensional negativo no relatório da sua máquina de medição por coordenadas (CMM) é um sinal de alerta claro. A poeira de grafite abrasa continuamente as arestas periféricas das fresas de topo para corte de grafite. Se sua máquina CNC estiver equipada com um dispositivo de ajuste de ferramentas a laser, você notará que o desgaste do diâmetro da ferramenta não cai abruptamente; em vez disso, apresenta um declínio linear constante e enganoso.
Os operadores frequentemente tentam compensar esse desgaste ajustando a compensação do raio da ferramenta (valores D) no controlador CNC. Embora isso mantenha as dimensões de desbaste aceitáveis, é perigoso durante os passes de acabamento. Quando o desgaste periférico ultrapassa um limite crítico, o ângulo de folga da ferramenta roça na superfície de corte. Isso causa uma deflexão assimétrica, o que significa que a compensação da ferramenta apenas mascara o fato de que a geometria da ferramenta está comprometida.
Limiares de substituição de ferramentas para eletrodos de nervura de EDM de paredes finas
Ao fresar nervuras frágeis com espessuras de parede entre 0.3 mm e 0.5 mm, o desgaste radial da ferramenta se traduz diretamente em erros de conicidade e espessura da base da nervura. Uma fresa de topo para grafite, operando com canais desgastados, exerce pressão sobre a nervura flexível em vez de cortá-la com precisão. Para nossos clientes de ferramentas de precisão, nunca nos baseamos apenas no tempo de execução; impomos um limite de tolerância de espessura de 0.005 mm de cima para baixo.
Se sua máquina de medição por coordenadas (MMC) ou comparador óptico detectar um formato trapezoidal ao longo de uma nervura, ou se a espessura variar em mais de 8 mícrons em um lote de 5 peças, substitua a ferramenta de corte imediatamente. Elementos finos de grafite praticamente não possuem resistência à tração. A força radial extra de uma ferramenta de corte ligeiramente desgastada pode facilmente causar vibração no fundo de ranhuras profundas, quebrando o eletrodo pouco antes da conclusão do ciclo.
O risco de desperdício em cascata devido ao microdesgaste no controle da folga da faísca na eletroerosão.
Focar exclusivamente nos tempos de ciclo CNC muitas vezes impede que as oficinas percebam os dispendiosos riscos subsequentes na célula de eletroerosão por penetração. As folgas de acabamento das faíscas são normalmente predefinidas entre 0.015 mm e 0.03 mm. Se ocorrer um desgaste radial não detectado de 0.01 mm nas fresas de topo de metal duro revestidas de diamante, a folga real das faíscas será distorcida em mais de 30%.
Essa distorção geométrica impede que a energia da descarga se disperse uniformemente pela face do eletrodo. O resultado é a queima incompleta dos cantos, acúmulo de carbono nas paredes laterais e superaquecimento localizado dentro da cavidade de aço temperado. Em mais de 90% dos casos de refugo de moldes que analisamos, a causa principal remonta ao uso excessivo de uma ferramenta de corte de grafite. É muito mais barato substituir uma ferramenta de corte antecipadamente do que descartar um inserto de aço temperado para cavidade.
3. Delaminação do revestimento no raio de canto — Características de falha de fresas de topo de grafite com raio de canto
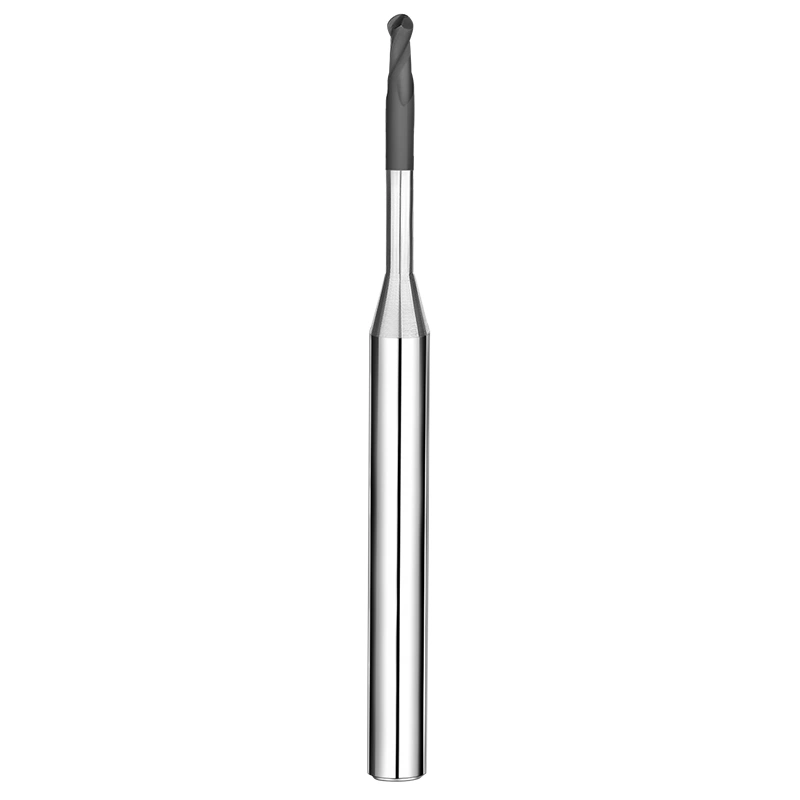
Durante a limpeza de cavidades profundas e a limpeza da raiz do molde, fresas quadradas afiadas frequentemente sofrem lascamento prematuro da ponta. A maioria das oficinas de moldes naturalmente opta por fresas de topo com raio de canto em grafite (fresas de topo arredondadas) para obter contornos estáveis e de alta velocidade. No entanto, os padrões de desgaste em ferramentas com raio de canto são sutis. Embora as arestas de corte periféricas e inferiores possam parecer completamente intactas, a falha microscópica do revestimento geralmente começa exatamente no ponto de tangência do canto, onde a tensão mecânica atinge o pico.
Ao solucionar problemas de usinagem de eletrodos para moldes de grades e pneus automotivos, frequentemente vemos operadores utilizando essas ferramentas por horas, desde que a ponta não quebre. No entanto, a usinagem contínua em 3D expõe a transição do raio a um cisalhamento abrasivo extremo. Uma vez que essa microcamada falha, o raio de corte real da ferramenta se desvia da geometria nominal do CAM, comprometendo as transições programadas e os perfis de cavidade.
Identificação da delaminação do revestimento CVD em zonas de alta tensão
Durante a fresagem simultânea em 3 eixos, o raio do canto sofre as flutuações mais acentuadas na distância da superfície e na carga. A inspeção da ferramenta sob um microscópio de oficina de 50x a 100x revelará rapidamente sua condição real. A presença de pontos brilhantes irregulares, semelhantes a escamas de peixe, ou vazios localizados ao longo do arco externo confirma que a película cristalina em suas fresas de topo diamantadas para grafite se delaminou do substrato de carboneto de tungstênio.
Ao contrário do desgaste abrasivo gradual, a delaminação do revestimento é repentina e catastrófica. No momento em que a película de diamante se desprende, o substrato exposto fica exposto à poeira abrasiva de grafite sem lubrificação. Crateras severas geralmente se desenvolvem em 10 a 15 minutos. Em nossa prática de oficina, qualquer delaminação contínua superior a 0.05 mm ao longo do raio exige a substituição imediata da ferramenta ou a sua utilização em processo de desbaste.
Defeitos escalonados e marcas de testemunho na junção do piso com a cavidade
Quando uma ferramenta de raio se desgasta de forma irregular ou sofre microdescascamento, o defeito aparece imediatamente na interseção entre a base e a parede lateral da peça. Se você notar pequenos degraus, saliências ou linhas de sombra visíveis entre as passagens de sobreposição ao fresar com acabamento cavidades de folga, suas fresas de topo de metal duro revestidas de diamante perderam o perfil de raio de canto correto.
Embora esses pequenos defeitos de degrau pareçam insignificantes no grafite bruto, eles se replicam diretamente no aço endurecido do molde durante a eletroerosão por penetração. Os polidores de bancada precisam então gastar horas preciosas de trabalho manual removendo as saliências resultantes. Forçar uma fresa desgastada para economizar alguns reais em ferramentas sempre custa mais caro no trabalho de bancada. Uma transição escalonada no filete é um sinal definitivo de que a ferramenta precisa ser trocada.
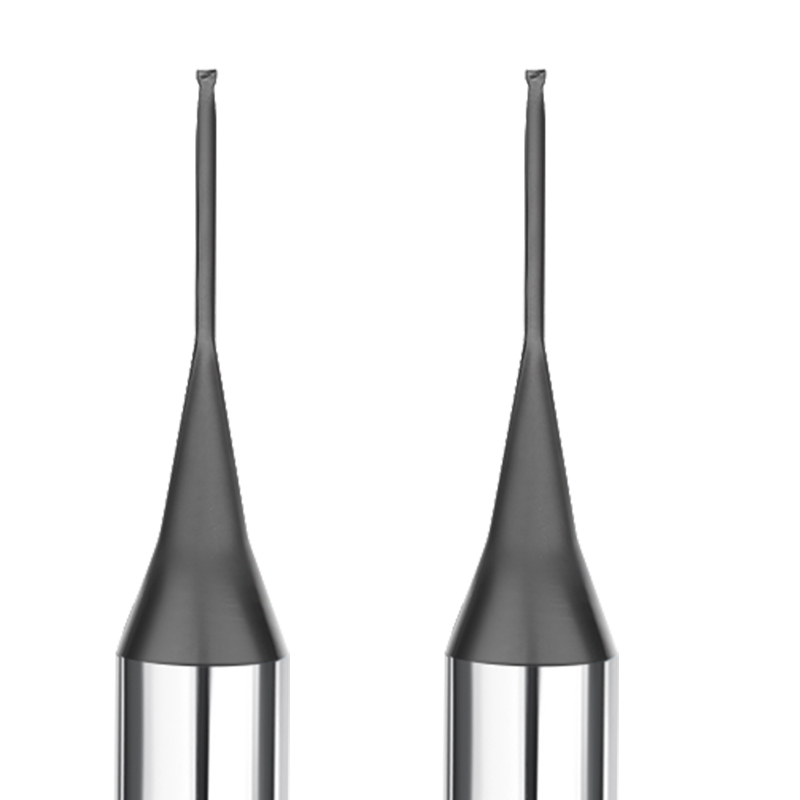
4. Alteração na acústica de corte — Detecção de perda de corte por meio de feedback de áudio e do eixo
Dentro de um centro de usinagem de grafite fechado, seus ouvidos costumam ser mais rápidos e confiáveis do que sondas digitais. Uma fresa de topo revestida de diamante de alta qualidade, em perfeitas condições, produz um leve e nítido som de "chiado" ao deslizar pela grafite isostática. Essa assinatura acústica limpa confirma que as microarestas de corte estão ativamente cortando as partículas de carbono, em vez de friccioná-las.
À medida que a aresta de corte perde o fio, o som de alta frequência se transforma em um zumbido ou ruído de atrito baixo e abafado. Em oficinas de moldes de alto volume, essa mudança acústica geralmente aparece de 1 a 2 horas antes do painel de controle da máquina registrar um alarme de sobrecarga elétrica. Ouvir um tom de atrito abafado durante os passes de acabamento indica que o atrito lateral e as temperaturas de contato ultrapassaram os limites críticos.
Monitoramento da carga do fuso versus ruído de fricção a mais de 20,000 RPM
Em velocidades de rotação acima de 20,000 RPM, fresas de topo para corte de grafite de pequeno diâmetro geram um torque de corte mínimo. Por isso, os medidores de carga CNC integrados permanecem relativamente inativos durante os estágios iniciais de desgaste. Aguardar um aumento de 5% a 10% no medidor de carga do fuso geralmente significa que a fresa já está apresentando falhas e gerando calor excessivo por atrito.
Na linha de produção, cruzamos as alterações acústicas com pequenas ondulações de corrente nos servomotores axiais. Se um som abafado de retificação for acompanhado por microvibrações fracas no eixo de avanço, as forças de corte se multiplicaram, mesmo que o medidor do fuso permaneça na faixa verde. Continuar a usinar nessas condições acarreta o risco de flexão das nervuras de paredes finas e introduz cargas radiais excessivas nos rolamentos do fuso de alta velocidade.
Como a poeira de grafite retida acelera o desgaste secundário do flanco
A remoção do pó de grafite é uma faca de dois gumes. Quando a fresa para grafite está extremamente afiada, os sistemas de vácuo de alta velocidade removem instantaneamente o pó fino de carbono da zona de corte. Mas assim que a aresta perde o fio e começa a comprimir o material, o pó retido forma uma pasta abrasiva entre o flanco da ferramenta e a parede da cavidade.
Essas partículas soltas de carbono ultraduras agem como uma lixa rotativa contra o núcleo de carboneto exposto. Uma vez que o revestimento é comprometido, a largura da área de desgaste lateral se expande rapidamente em questão de minutos. Mais da metade das quebras repentinas de ferramentas decorrem da negligência dessas alterações acústicas iniciais, permitindo que a poeira abrasiva secundária corroa a ponta de carboneto.
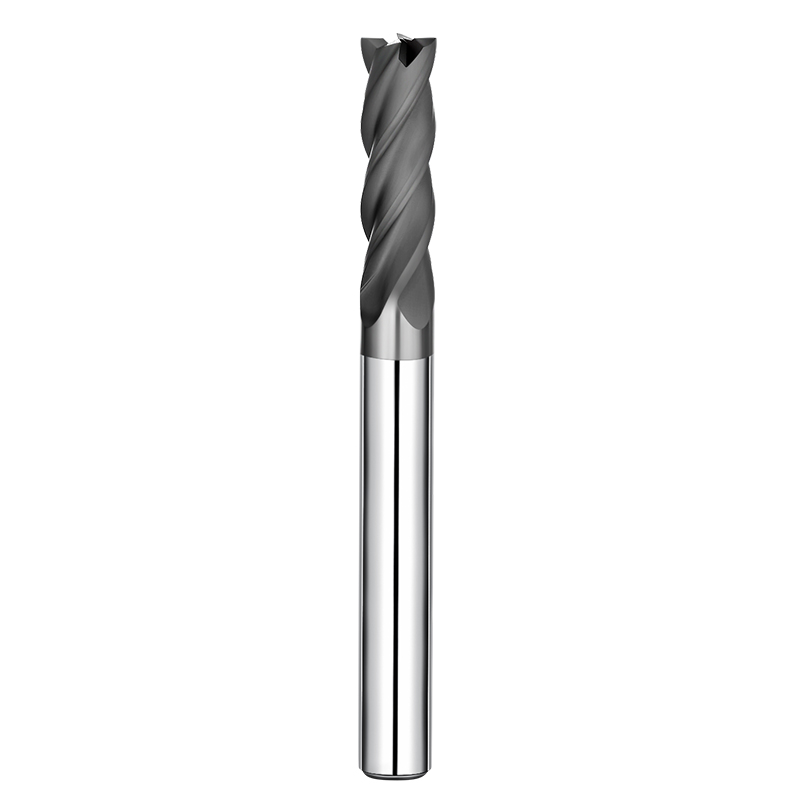
5. Degradação do acabamento superficial e escurecimento da cor — Perda da qualidade sem polimento
Uma rápida inspeção visual de um eletrodo de grafite finalizado revela tudo sobre a condição da fresa. Uma peça fresada com uma fresa de topo para grafite em bom estado apresenta um brilho uniforme cinza-escuro ou uma textura acetinada-fosca consistente. Esse acabamento visual limpo confirma que a aresta de corte da ferramenta está clivando a matriz de microgrãos de forma limpa, em vez de rasgá-la.
Quando a superfície usinada fica opaca, pulverulenta ou apresenta manchas cinzentas irregulares sob iluminação direta de inspeção, significa que a face de contato e a folga micrométrica da ferramenta se desgastaram. O grafite reage instantaneamente ao desgaste da aresta de corte. Um aumento mensurável na rugosidade superficial (Ra/Rz) sempre ocorre bem antes que as dimensões do diâmetro externo falhem em uma máquina de medição por coordenadas (MMC), sinalizando uma queda imediata no controle do processo.
Do acabamento fosco aos vazios granulares: modos de falha da borda do limpador
Sob alta ampliação, os mecanismos de remoção de grafite dependem inteiramente da nitidez da aresta de corte. Quando as ranhuras periféricas e de limpeza da extremidade em fresas de topo de metal duro revestidas de diamante permanecem afiadas, os grãos de grafite são cortados com precisão. Quando a microaresta se arredonda, a ação de corte se transforma em tração e rasgo, criando microcavidades na superfície.
É possível diagnosticar isso pelo tato: se uma superfície lisa der lugar a um atrito áspero que deixa resíduos de carbono nos dedos, a geometria do raspador falhou. Em nossas células de fresagem de precisão, o arrancamento visível de grãos sob ampliação de 10x aciona a substituição imediata da ferramenta, mesmo que as dimensões do eletrodo ainda passem nas verificações de coordenadas.
Limiares obrigatórios de troca de ferramentas para eletrodos EDM sem polimento
Segmentos de moldes exigentes — como ferramentas ópticas e cavidades de microconectores — dependem fortemente de eletrodos de grafite sem polimento. Se a rugosidade da superfície de um eletrodo ultrapassar Ra 0.4–0.6 µm, a cavidade de aço eletroerosiva refletirá essas imperfeições, obrigando os operadores a polir o molde manualmente. Para essas peças, os limites de vida útil da ferramenta devem estar diretamente relacionados aos limites de acabamento superficial.
Recomendamos aos nossos clientes que implementem uma política rigorosa de roteamento em etapas para suas fresas de topo diamantadas. Assim que uma fresa de acabamento apresentar qualquer sinal de desgaste superficial ou perda de brilho, ela deve ser substituída imediatamente e rebaixada para operações de desbaste ou semiacabamento. Isso maximiza o uso total da ferramenta, garantindo que cada eletrodo enviado à célula de eletroerosão por penetração proporcione uma usinagem sem polimento.
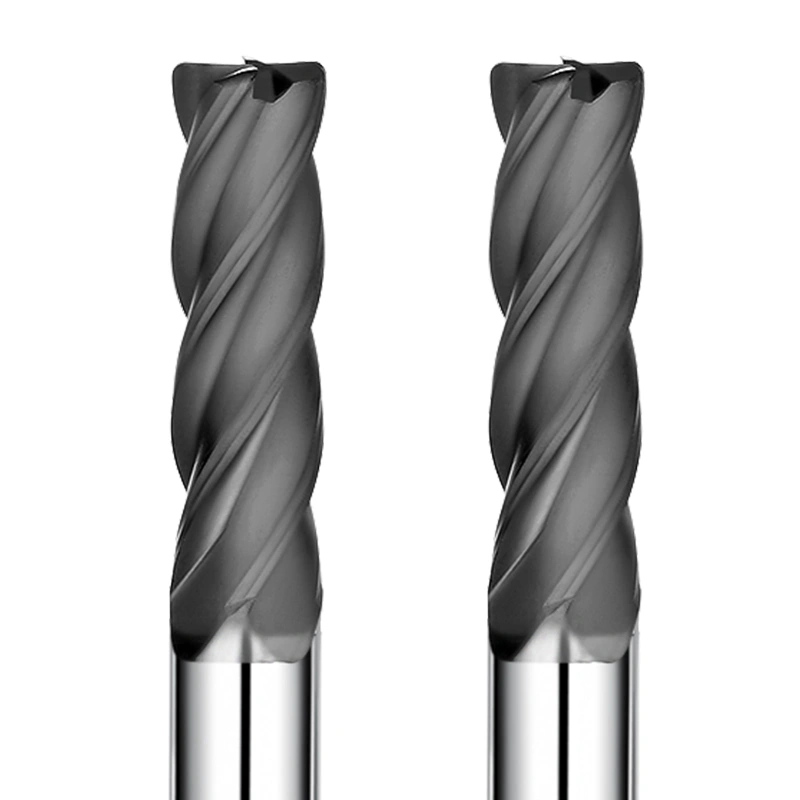
6. Projeção da ferramenta e vibração em cavidades profundas — Rigidez e deflexão reduzidas
A usinagem de cavidades profundas em moldes ou de eletrodos de grafite altos geralmente exige uma projeção significativa da ferramenta. Quando a relação comprimento/diâmetro excede 5:1 — ou atinge 8:1 ou mais — a rigidez geral do conjunto cai drasticamente. Fresas de topo afiadas para corte de grafite mantêm trajetórias estáveis sob forças de cisalhamento leves. No entanto, mesmo um leve desgaste da aresta de corte aumenta a resistência ao corte o suficiente para provocar instantaneamente deflexão e vibração da ferramenta.
Se você observar padrões ondulados uniformemente espaçados ou marcas em forma de escamas de peixe ao longo de paredes verticais profundas, o problema raramente se resume à rigidez do eixo ou à fixação da peça. Em nossa experiência em campo, a causa quase sempre é o excesso de pressão radial causado por uma aresta de corte desgastada. Quando a ferramenta fricciona em vez de cortar, a vibração de alta frequência deforma a haste fina e deixa defeitos superficiais permanentes no eletrodo.
Deflexão da ferramenta e conicidade da parede lateral em ferramentas com pescoço reduzido
A obtenção de material em fresas com nervuras profundas exige geometrias com pescoço reduzido, mas aliviar o pescoço diminui a resistência à flexão da ferramenta. À medida que as arestas de corte externas em fresas de topo diamantadas para grafite começam a se desgastar, a força de corte lateral necessária aumenta drasticamente. Isso empurra o pescoço aliviado para fora do eixo, criando uma deflexão elástica da ferramenta que é imediatamente visível em um relatório de inspeção CMM.
Essa deflexão causa um acentuado afilamento da parede lateral — deixando as peças mais espessas na base — e resulta em ranhuras profundas significativamente menores do que o necessário. Em nossos testes de oficina, se o erro de perpendicularidade da parede lateral aumentar de 0.005 mm para mais de 0.015 mm em um lote, o desgaste da face de folga não suporta mais a usinagem de longo alcance. Trocar a ferramenta por uma nova é muito mais confiável do que tentar compensar as dimensões com offsets CNC.
Microvibração e danos na interface do substrato interno
A vibração em superfícies com grande projeção não apenas prejudica o acabamento superficial, como também destrói a estrutura interna da ferramenta. As fresas de topo de metal duro com revestimento de diamante de alta qualidade utilizam substratos de metal duro com grãos ultrafinos e baixo teor de cobalto, projetados para alta dureza e resistência ao desgaste. Quando submetidas a vibração contínua durante cortes profundos, intensas tensões alternadas se concentram diretamente na ponta da ferramenta e na interface com o revestimento.
Esses microimpactos causam fadiga na interface entre a película de diamante CVD e o substrato de carboneto, levando à delaminação microscópica e fraturas ocultas. Nossas inspeções em laboratório metalúrgico mostram que ferramentas com vibração frequentemente sofrem falhas internas de ligação muito antes de quebrarem. Quando o ruído agudo de alta frequência não puder ser eliminado ajustando as taxas de avanço e velocidade, substitua a ferramenta imediatamente para evitar quebras repentinas.
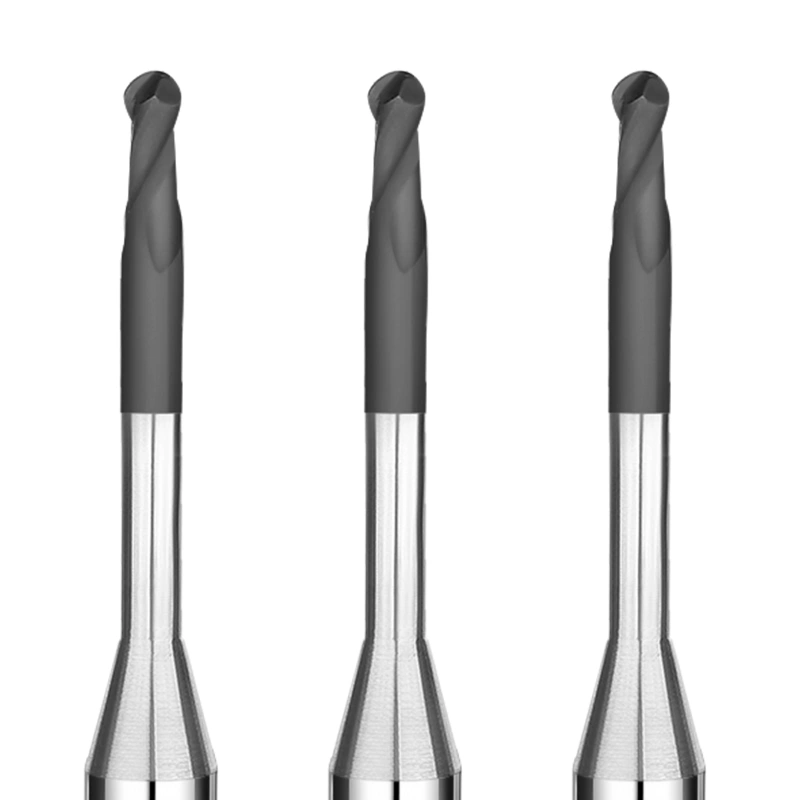
7. Quebra repentina de ferramentas devido ao prolongamento da vida útil — Gestão preventiva de ferramentas
Em oficinas de usinagem de eletrodos de grande volume, os operadores frequentemente tentam maximizar a vida útil das ferramentas, utilizando fresas até que elas se quebrem fisicamente. Embora a fresagem a seco com grafite evite choques térmicos extremos, o desgaste mecânico abrasivo é implacável. No instante em que a camada de diamante é rompida e o núcleo de metal duro se desgasta, as fresas de topo de metal duro revestidas com diamante quebram em milissegundos, danificando peças caras e quase acabadas.
Nossos 16 anos de monitoramento em oficinas mostram que as taxas de refugo aumentam drasticamente durante os 10% finais da vida útil de uma ferramenta de corte. Extrair uma hora a mais de uma ferramenta barata não compensa destruir um bloco de grafite isostático importado e perder dezenas de horas de usinagem anteriores. Oficinas mecânicas experientes nunca levam as ferramentas ao seu limite físico; elas seguem rigorosos cronogramas de troca preventiva de ferramentas.
Configuração de alertas antecipados com base na distância de corte e no tempo de rotação do fuso.
A maneira mais eficaz de prevenir falhas catastróficas é monitorar a distância de corte linear juntamente com o tempo de rotação do fuso no seu controlador CNC ou MES. Para usinagem de cavidades padrão com fresas de topo diamantadas para grafite, estabelecemos dados de desgaste de referência em 5 a 10 ferramentas de teste. Em seguida, definimos um limite obrigatório para substituição da ferramenta entre 80% e 85% desse ponto médio de falha.
A integração desses limites em programas macro permite que sua máquina troque automaticamente para uma ferramenta redundante ou pause o ciclo antes que ocorra uma falha. Embora isso possa parecer descartar uma ferramenta com vida útil mínima restante, proporciona uma confiabilidade de processo extremamente sólida e elimina falhas inesperadas no fuso durante a madrugada. Esse nível de previsibilidade é essencial para a produção automatizada de eletrodos sem supervisão humana.
Equilibrando a vida útil consistente da ferramenta e o lascamento repentino.
Em produções de grande volume, a consistência da vida útil da ferramenta é muito mais importante do que o desempenho máximo de uma única fresa. Fabricantes de fresas de topo diamantadas inconsistentes frequentemente entregam ferramentas com variações drásticas no tempo de operação — uma ferramenta funciona por vários turnos enquanto a seguinte lasca em minutos devido à preparação inadequada do substrato ou à lixiviação irregular de cobalto.
Nosso foco na fabricação se concentra na precisão do tamanho dos grãos de metal duro e no brunimento uniforme das micro-arestas em todos os lotes de produção. Isso garante uma faixa de desgaste estreita e previsível em cada ferramenta de corte. Ao adquirir ferramentas de fabricantes com rigorosos controles de processo, você elimina a preocupação com quebras, estabiliza seus índices de refugo e mantém a verdadeira confiabilidade da usinagem sem intervenção humana.
Recomendações para implementação: Estabelecendo padrões de desativação de ferramentas com os fabricantes.
Os sete sinais de alerta — lascamento da aresta, desvio negativo da tolerância, descamação do raio, ruído de retificação, embaçamento da superfície, conicidade profunda da parede e quebra repentina — são indicadores interligados de desgaste da ferramenta. Oficinas mecânicas que atingem baixos custos por peça nunca tentam adivinhar quando trocar as fresas. Em vez disso, elas fazem parceria com fabricantes especializados de fresas de topo diamantadas para transformar os sintomas físicos de desgaste em regras claras e mensuráveis para a substituição da ferramenta.
Padronizar esse fluxo de trabalho não exige uma reforma completa da sua fábrica. A transição de uma abordagem reativa para o controle ativo do processo começa com verificações pontuais microscópicas e análises de sucata de ferramentas usadas. Se você estiver auditando sua célula de usinagem de grafite atual, essas duas práticas simples ajudarão a mapear as curvas de desgaste exatas de suas ferramentas.
Integração de verificações microscópicas pontuais (100x) com trocas rápidas de ferramentas.
Um microscópio óptico portátil de 100x na estação de trabalho da máquina proporciona clareza instantânea. Ao executar lotes de produção com fresas de topo diamantadas para grafite, os operadores devem realizar uma inspeção de 30 segundos em intervalos predefinidos entre as peças. Eles podem verificar rapidamente a transição do raio do canto, as áreas de desgaste da face externa e as superfícies planas de limpeza diretamente na estação de ferramentas.
Se você estiver fresando nervuras finas ou eletrodos de eletroerosão de alta precisão, estabeleça critérios visuais claros para descarte de peças, como desgaste da face de folga superior a 0.03 mm ou qualquer microdescascamento ao longo do raio. Descartar as ferramentas de corte nessa etapa de inspeção e rebaixá-las para operações de desbaste elimina o lascamento do eletrodo, garante cortes perfeitos e baseia suas trocas de ferramentas em dados sólidos.
Diagnóstico de excentricidade, balanceamento e evacuação de poeira das fresas usadas.
As fresas usadas servem como registradores de diagnóstico para todo o seu processo de usinagem. Ao inspecionar fresas de topo de metal duro revestidas de diamante desgastadas, o desgaste assimétrico da aresta de corte — onde uma aresta de corte está desgastada enquanto a outra parece nova — indica diretamente um desvio total indicado (TIR) excessivo. Verifique seus dispositivos de pré-ajuste de ferramentas, pinças e porta-ferramentas de ajuste por contração para garantir que o desvio dinâmico permaneça abaixo de 3 mícrons.
Da mesma forma, arranhões abrasivos finos ao longo das raízes das ranhuras ou lascamento precoce em ranhuras profundas indicam velocidade de vácuo inadequada ou jatos de ar desalinhados. Em muitos casos, a falha prematura da ferramenta é causada pelo acúmulo de pó de grafite que recorta dentro da cavidade, e não pela qualidade do revestimento. Se você estiver solucionando problemas com impressões de eletrodos complexas, tipos de grafite isostático denso ou desgaste severo em cavidades profundas, entre em contato para que possamos revisar seus parâmetros e geometrias de ferramentas.






