
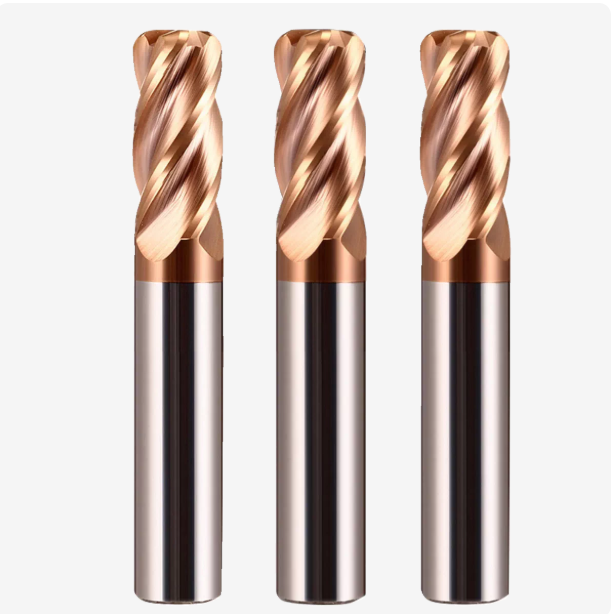
No início deste ano, recebemos um telefonema urgente de uma fábrica alemã de componentes aeroespaciais. Eles estavam enfrentando problemas frequentes de microlascamento em suas fresas de topo de 4 canais durante a usinagem de aço inoxidável 17-4PH. Muitas vezes, uma única ferramenta não conseguia finalizar nem metade da cavidade de um disco. Os engenheiros no local reduziram as velocidades de corte — aumentando os tempos de ciclo em quase 30% — mas o problema de aresta postiça (BUE) na verdade piorou.
Situações como essa acontecem constantemente em nosso trabalho de suporte técnico. Ao selecionar ferramentas de corte para metal, muitos gerentes de oficina caem em uma armadilha comum. Eles se concentram inteiramente na potência do fuso da máquina ou nos percursos de ferramenta CAM, enquanto negligenciam a ciência do material e a geometria da ferramenta.
Com quinze anos de experiência em P&D de ferramentas, solucionamos centenas de desafios em campo para clientes globais. Uma fresa de topo CNC para metal mantém altas taxas de avanço sob condições extremas por meio de uma interação precisa de três fatores: tamanho do grão do substrato, precisão de afiação da aresta e resistência de adesão do revestimento. Seja utilizando uma fresa de topo com raio de canto para distribuir a tensão em superligas ou polindo sulcos de cavacos para produções de alto volume, os ganhos reais de eficiência estão sempre ocultos em detalhes microscópicos.
Neste artigo, deixamos de lado as teorias abstratas e compartilhamos dados reais do chão de fábrica. Como fabricante especializado em ferramentas de corte de metal duro, explicamos a lógica de engenharia por trás de ferramentas de alto desempenho. Nosso objetivo é simples: ajudá-lo a extrair o máximo de vida útil de cada ferramenta em sua oficina.
Existe alguma ferramenta em sua fábrica que esteja consumindo seus lucros desnecessariamente enquanto gira no eixo — simplesmente porque os parâmetros estão incorretos?

Por que a fórmula e a qualidade do pó definem um fabricante de ferramentas de corte de metal duro de alta qualidade?
Na oficina, ouvimos frequentemente colegas reclamarem que duas ferramentas de metal duro com geometrias idênticas apresentam desempenhos completamente diferentes em metais duros. A verdadeira diferença reside não na retificação final, mas sim na formulação do pó de carboneto de tungstênio e no processo de sinterização. Com 16 anos de experiência em P&D, sabemos que pequenas variações durante a preparação do pó ou a prensagem isostática a quente (HIP) são amplificadas sob cargas de corte elevadas.
Comparamos o substrato de carboneto ao "cimento e agregado" de uma construção; a fórmula do pó é o nosso principal segredo comercial. Se o substrato falhar sob altas temperaturas e tensões, nem mesmo o revestimento avançado impedirá a falha da ferramenta. Como fabricante dedicado de ferramentas de corte de carboneto, construir um produto de referência é um esforço contínuo para alcançar o equilíbrio mecânico ideal dentro da microestrutura do material.
Como o tamanho do grão e o teor de cobalto equilibram a dureza e a resistência ao lascamento em ferramentas de corte de metal.
Ao avaliar soluções de usinagem para clientes, buscamos constantemente o equilíbrio entre dureza e tenacidade. Grãos de carboneto de tungstênio submicrométricos ou ultrafinos aumentam a dureza do substrato e a resistência à compressão. No entanto, priorizar apenas a dureza torna a ferramenta frágil durante cortes interrompidos ou vibrações. O cobalto atua como fase aglutinante, aumentando a resistência ao impacto e reduzindo ligeiramente a resistência ao calor.
Não existe uma fórmula universal para a escolha de materiais de substrato para ferramentas de corte de metais. Para desbaste pesado e cortes interrompidos, aumentamos o teor de cobalto e otimizamos o tamanho do grão para absorver impactos. Para o acabamento de aços para moldes endurecidos acima de HRC60, optamos por aços com baixo teor de cobalto e grãos ultrafinos. O equilíbrio dessas propriedades em nível microestrutural evita o lascamento prematuro das arestas durante a usinagem em alta velocidade.
Análises de casos de clientes: Por que as fresas CNC de metal duro de baixo custo apresentam microporosidade?
No ano passado, um cliente norte-americano nos contatou após várias ferramentas novas quebrarem na haste durante a usinagem de alumínio e aço inoxidável para o setor aeroespacial. Análises laboratoriais, incluindo escaneamento e análise fractográfica, revelaram porosidade em escala micrométrica e acúmulo de cobalto próximo aos pontos de fratura. Sob rotação em alta velocidade e tensão cíclica, esses vazios internos atuam como concentradores de tensão que desencadeiam falhas por fadiga rápidas.
Esses defeitos geralmente decorrem de medidas de redução de custos, como ciclos de sinterização mais curtos ou o uso de pós de carboneto reciclados. Em fresas CNC de carboneto de baixo custo, a ausência de equipamentos de prensagem isostática a quente (HIP) deixa gases residuais e impurezas dentro do metal. Garantir uma microestrutura densa e sem poros em cada ferramenta é nosso padrão inegociável para proteger o tempo de atividade e a produtividade da sua máquina.
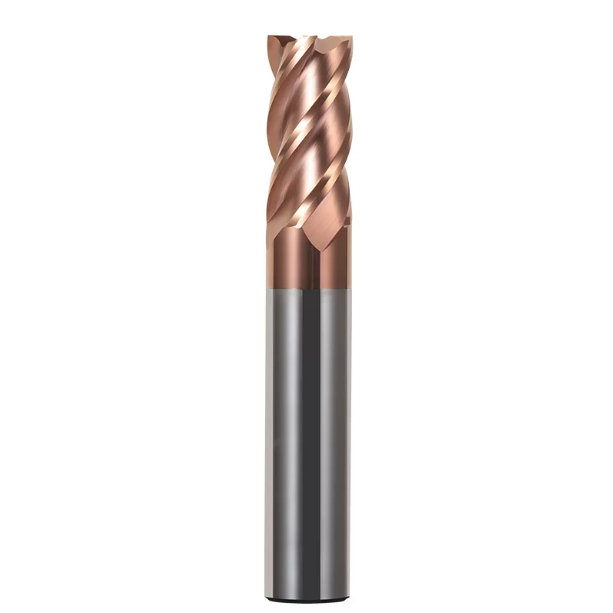
Design Geométrico: Como Manter uma Fresa CNC para Metal Estável Sob Uso Intenso de Corte
Em usinagem pesada, os colegas do setor costumam suspeitar primeiro de problemas de rigidez da máquina ou de fixação. No entanto, nossa experiência em ajustes no local mostra que quase 60% das vibrações e bloqueios de cavacos são causados pela geometria da ferramenta. Uma ferramenta de corte é uma estrutura dinâmica que guia o fluxo de cavacos sob rotação em alta velocidade. Se o ângulo de ataque, o ângulo de alívio e o número de canais não estiverem otimizados, nem mesmo um fuso de alto torque terá um bom desempenho.
Anos de experiência em retificação nos ensinaram que o projeto geométrico desacopla as forças de corte do espaço de cavacos. Ao projetar uma fresa de topo CNC para metal, para cargas pesadas, devemos garantir a resistência do núcleo, mantendo, ao mesmo tempo, canais de corte abertos. Isso exige precisão de retificação em nível micrométrico. Mesmo um pequeno erro pode causar ruídos estridentes ou quebra instantânea da ferramenta na fábrica.
Indexação variável e hélice variável: ajuste prático para eliminar ruídos.
Ao usinar materiais pegajosos como titânio TC4 ou aço inoxidável 316L, os engenheiros frequentemente enfrentam ruídos ressonantes. Auxiliamos um fabricante de moldes europeu cujas ferramentas padrão vibravam violentamente em ranhuras profundas acima de 3,500 RPM, comprometendo o acabamento. Substituímos essas ferramentas por nossas fresas de topo com indexação e ângulos de hélice variáveis, o que eliminou imediatamente a vibração.
Este design interrompe a frequência de ressonância. Ferramentas padrão com espaçamento igual entre os dentes atingem o metal em intervalos idênticos, causando ressonância severa com o fuso. O escalonamento dos dentes (como 88°–92°) e o uso de ângulos de hélice variáveis alteram a frequência de cada pulso de força de corte. Essa geometria assimétrica é a maneira mais confiável de eliminar vibrações sem reduzir os parâmetros de corte.
Ângulo de corte e polimento da lâmina: detalhes que afetam o desempenho de ferramentas de corte de metal de alta performance.
Além da vibração, o acúmulo de cavacos nas ranhuras é outra causa importante de quebra da ferramenta. O calor e a pressão elevados podem soldar cavacos de metal dúctil à face de corte, formando uma aresta postiça. Aumentar o ângulo de corte em 2 graus reduz a resistência ao corte, mas também enfraquece a aresta. Encontrar o equilíbrio certo entre afiação e rigidez exige profundo conhecimento de fabricação.
Na produção de nossas ferramentas de corte de metal de alta qualidade, aplicamos um polimento espelhado em nível micrométrico às arestas de corte após a retificação. O polimento reduz drasticamente o atrito, permitindo que os cavacos deslizem suavemente após a curvatura. Isso evita o acúmulo perigoso de calor causado pelo entupimento por cavacos. Se você estiver enfrentando problemas de evacuação de cavacos, verifique o acabamento da superfície da aresta de corte sob um microscópio.

Design com raio de canto: como uma fresa de topo com raio de canto aumenta a vida útil da ferramenta em mais de 50%
Na usinagem de superligas ou aços temperados, a ponta da ferramenta geralmente é o primeiro ponto de falha. Cantos vivos em fresas de topo quadrado têm volume mínimo para dissipação de calor, levando a uma severa concentração de tensão e microlascamento em poucos minutos. Mais de uma década de experiência em campo demonstra que a substituição de cantos vivos por um raio preciso altera fundamentalmente a distribuição de força e calor.
Adotar um raio de canto adequado protege a ponta frágil e melhora a seção transversal de corte durante os avanços. A transição suave do raio com as bordas laterais e inferiores proporciona um aumento significativo na resistência ao impacto durante cortes profundos. Para oficinas mecânicas que sofrem com o desgaste rápido da ponta, a troca para uma fresa de topo com raio de canto de alto desempenho é o caminho mais rápido para uma vida útil mais longa da ferramenta.
Por que uma fresa de topo com raio de canto dispersa o calor e a tensão melhor do que fresas de topo quadradas?
Uma fresa de topo quadrada encontra forças de contato pontuais concentradas no momento em que entra em contato com o metal. Essa tensão localizada faz com que as temperaturas subam acima de 800 °C, danificando o substrato e descascando o revestimento. Em contraste, a aresta em forma de arco de uma fresa de topo com raio de canto distribui as forças de corte uniformemente sobre uma área de contato maior, resultando em uma transição gradual na espessura do corte.
Essa dispersão de força proporciona benefícios práticos claros. Em um teste com componentes de disco aeroespaciais, uma fresa de topo quadrada apresentou um desgaste de ponta de 0.2 mm após apenas 15 minutos. Uma fresa de topo com raio de canto R0.5 cortou continuamente por mais de 40 minutos com desgaste mínimo. Para ranhuras ou desbaste pesado, substituir cantos vivos por arestas arredondadas é a maneira mais inteligente de prolongar a vida útil da ferramenta.
Controle de afiação em nível micrométrico: personalizando a condição da aresta de corte de uma ferramenta de corte de metal.
Avaliar se uma ferramenta está "suficientemente afiada" manualmente ou com uma lupa é um erro comum. Uma lâmina recém-afiada possui serrilhas microscópicas e frágeis que se lascam instantaneamente sob cargas pesadas, causando falhas catastróficas na lâmina. Após a afiação inicial, devemos aplicar um brunimento preciso da lâmina usando escovas de nylon, pasta abrasiva ou jateamento de ar.
A afiação personalizada não se resume a arredondar a aresta; trata-se de controlar o raio com base no material da peça. Ao projetar uma ferramenta de corte de alta qualidade para alumínio ou cobre macios, mantemos um raio de afiação de 5 a 8 mícrons para máxima nitidez. Para aços temperados (HRC 55+) ou cortes interrompidos, aumentamos o raio da aresta para 15 a 25 mícrons com uma área de contato negativa para máxima resistência a impactos.
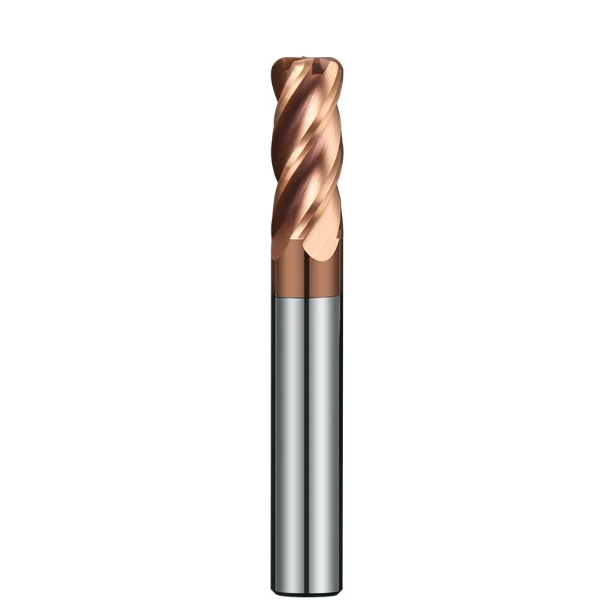
Nanorevestimentos e adesão em altas temperaturas: estratégias antidescascamento para fresas CNC de metal duro.
Em altas velocidades de corte e avanços, os revestimentos das ferramentas deixam de ser apenas uma camada anticorrosiva e passam a ser a primeira linha de defesa contra altas temperaturas e atrito intenso. Frequentemente observamos ferramentas danificadas onde o substrato não apresenta desgaste, mas o revestimento se desprendeu devido à má adesão. Uma vez que o revestimento se desprende, a base de carboneto vulnerável amolece e oxida rapidamente em temperaturas elevadas.
Do ponto de vista da fabricação, devemos submeter os substratos de carboneto a uma limpeza superficial rigorosa e ataque por plasma antes da deposição para garantir a adesão em nível atômico. Para fresas CNC de carboneto que enfrentam atrito intenso e choque térmico, a seleção do processo PVD correto e do projeto de nanoestrutura multicamadas é crucial para manter a resistência ao desgaste sob calor extremo.
AlTiN vs TiSiN: Selecionando Revestimentos para Aços Endurecidos (HRC 50+) e Superligas
Na usinagem de aços endurecidos acima de HRC 50 ou superligas, muitos se concentram exclusivamente na dureza do revestimento. AlTiN e TiSiN são nossos principais nanorrevestimentos PVD, mas diferem em estrutura e mecanismos de degradação. O AlTiN forma uma densa camada de óxido de alumínio em altas temperaturas, proporcionando resistência superior à oxidação. Em contraste, o TiSiN utiliza uma estrutura nanocompósita dopada com silício para atingir dureza acima de HV3800 e evitar a difusão térmica.
Adaptamos as opções de revestimento às características específicas do material. Para ligas de níquel pegajosas e com baixa condutividade térmica, como o Inconel 718, recomendamos o revestimento de AlTiN com alto teor de alumínio, que oferece maior resistência ao atrito. Para aços para moldes de alta dureza, como o SKD11 (HRC 50–65), especificamos revestimentos de TiSiN. A adequação da física do revestimento às propriedades da peça evita o recozimento térmico durante a usinagem a seco em alta velocidade.
Choque térmico e estratégias de resfriamento: protegendo a vida útil do revestimento de uma fresa CNC para metais.
Em processos de fresagem pesados ou interrompidos, a aplicação de fluido de corte muitas vezes determina a durabilidade do revestimento. Testes de laboratório mostram que o surgimento precoce de microfissuras geralmente é causado por estresse térmico decorrente de rápidas oscilações de temperatura, e não por desgaste abrasivo. Quando a aresta de corte entra em contato com o metal, a temperatura da ponta atinge picos acima de 800 °C; ao sair e entrar em contato com o fluido de corte frio, a temperatura cai drasticamente, criando fissuras severas por estresse térmico.
Ao fresar metais em alta velocidade com uma fresa de topo CNC de alta dureza , nossa recomendação técnica para os clientes é clara: sempre que possível, opte por refrigeração por ar comprimido ou MQL em vez de refrigeração por inundação de alto volume. Manter uma temperatura de corte alta e estável preserva o revestimento em um estado ideal de resistência à oxidação. A refrigeração líquida de alta pressão só é necessária para alumínio ou titânio, para evacuar os cavacos e evitar a formação de aresta postiça (BUE).
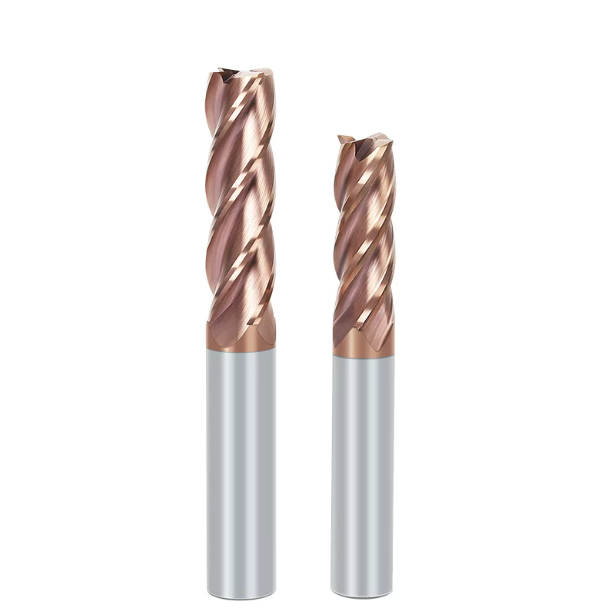
Configuração de máquinas no local: transformando o corte de metais com ferramentas de alta qualidade em economia para a oficina.
Substratos, geometrias e nanorrevestimentos excepcionais pouco valem se configurações inadequadas no local os transformarem em ativos caros acumulando poeira. Ao dar suporte a clientes internacionais, nosso objetivo nunca é impor ferramentas caras, mas sim ajudar as oficinas a reduzir o custo por peça e a frequência de troca de ferramentas sem sobrecarregar as máquinas. A usinagem eficiente exige o alinhamento dos limites da ferramenta com a rigidez da máquina, a fixação da peça e os percursos de ferramenta CAM.
Transformar o corte de metais com ferramentas de alta precisão em ganhos financeiros exige uma visão holística de otimização. Desde a seleção de substratos submicrométricos e geometrias de passo variável até a escolha de estratégias adequadas de refrigeração, a configuração no local representa a etapa final na conversão da física da fabricação em resultados de corte estáveis. A adequação dos parâmetros às condições da oficina torna a redução de custos uma consequência natural.
Ajuste de parâmetros (Vc, Fz, Ap, Ae): Otimizando os tempos de ciclo em oficinas mecânicas
Ao otimizar a velocidade de corte (Vc), o avanço por dente (Fz), a profundidade axial (Ap) e a profundidade radial (Ae), o erro comum é copiar cegamente os valores do catálogo. Os catálogos pressupõem rigidez ideal, enquanto as condições reais de oficina — como a rigidez da fixação e a projeção da ferramenta — variam bastante. Aplicar grandes profundidades radiais em configurações com grande projeção provoca vibrações severas e lascamento prematuro da aresta de corte.
Preferimos uma estratégia de fresamento trocoidal de alta eficiência com profundidades radiais pequenas e axiais grandes. Ao usinar titânio ou aço inoxidável, limite a profundidade radial (Ae) a 5%–10% do diâmetro da ferramenta, enquanto aumente a profundidade axial (Ap) para 1.5–2 vezes o comprimento da aresta de corte. Combinando isso com velocidades de rotação mais altas, concentra-se o calor nos cavacos, reduzindo a carga no fuso e os tempos de ciclo de corte em mais de 30%.
Carga do fuso e formato do cavaco: diagnóstico de desgaste anormal em uma ferramenta de corte de metal
Engenheiros experientes confiam na observação e na audição para avaliar o desempenho de corte. Não é necessário parar a máquina e inspecionar a ferramenta sob um microscópio; basta observar o medidor de carga do fuso e o formato dos cavacos ejetados para obter um diagnóstico preciso. Um aumento na carga do fuso sem alterações na trajetória, ou uma mudança no som de um tom nítido para um som abafado, indica desgaste da aresta de corte e picos nas forças de corte.
Os cavacos fornecem informações diretas sobre a saúde do processo. Ao cortar aço, formatos uniformes em "C" ou espirais fechadas com uma leve camada de óxido roxa ou azul indicam que o calor está sendo dissipado adequadamente da peça. Cavacos irregulares e fibrosos ou com coloração preta carbonizada sinalizam falhas no revestimento térmico ou no preenchimento dos canais de corte. Ajustar as taxas de avanço ou profundidade de corte antecipadamente preserva tanto a peça quanto a ferramenta de corte antes que ocorra uma falha catastrófica.
O corte de metais de alta eficiência é uma tarefa sistemática — desde a formulação de carboneto de tungstênio bruto até geometrias robustas e a correspondência precisa dos parâmetros de revestimento. Se sua oficina enfrenta problemas com a vida útil da ferramenta, vibrações em superligas ou incertezas nos parâmetros, sinta-se à vontade para compartilhar conosco os detalhes da sua aplicação, desenhos ou especificações de materiais. Juntos, podemos analisar seus dados locais para identificar a solução de usinagem mais eficaz.






