
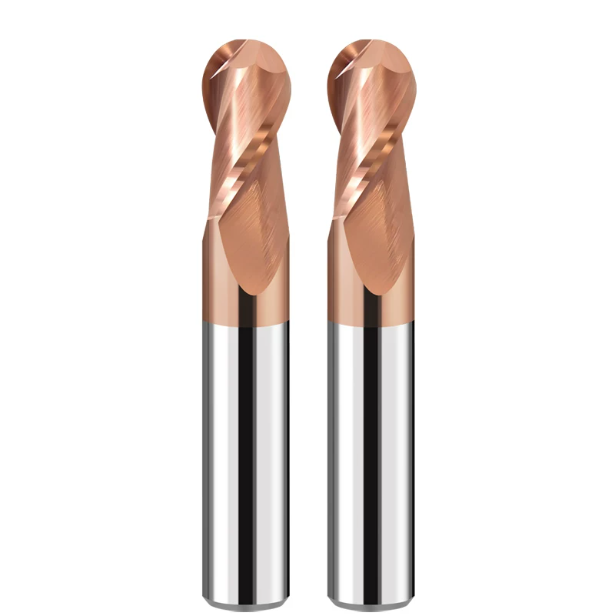
No mês passado, um supervisor de moldes automotivos em Michigan nos enviou um microvídeo. Um conjunto de cavidades D2, tratadas termicamente a 62 HRC, apresentou lascamento severo nas bordas após vinte minutos em uma fresadora de 5 eixos. Em vez de um acabamento espelhado, a superfície do aço apresentava riscos esbranquiçados causados por lascamento do material. O cliente estava frustrado: “Seguimos as especificações do manual quanto a velocidades e avanços. O desvio do fuso era inferior a 3 mícrons. Por que a ponta da ferramenta ainda está danificando a superfície?”
Em nossos quinze anos de experiência na fabricação de ferramentas de corte e na resolução de problemas em linhas de produção, vimos esse tipo de falha centenas de vezes.
Ao usinar aços duros entre 50 HRC e 65 HRC, as oficinas frequentemente culpam a rotação do fuso ou a rigidez da máquina. Após inspecionar inúmeras falhas, sabemos que a verdadeira causa é microscópica. Uma fresa de topo de metal duro de uso geral não suporta tensões de cisalhamento extremas. Ela também não resiste a temperaturas de corte a seco que ultrapassam 900 °C.
Os aços-ferramenta pré-endurecidos possuem alta resistência ao escoamento e não oferecem nenhuma margem de segurança para deformação plástica. Escolher a geometria de corte errada causa desgaste imediato da aresta de corte. Forçar uma fresa de topo esférica de 4 canais em ranhuras profundas leva à re-corte de cavacos. Combine isso com velocidade de corte nula na ponta da ferramenta e as arestas lascam em segundos. Por outro lado, uma fresa de topo esférica de 2 canais com núcleo fino flexiona durante o semiacabamento, criando vibrações que destroem o revestimento.
Como fabricantes especializados em fresas de topo esféricas de metal duro, trabalhamos em conjunto com retificadoras CNC e centros de usinagem de nossos clientes. Nosso foco é o equilíbrio entre substratos de carboneto de tungstênio de microgrãos, preparação de arestas e nanorrevestimentos. Nosso objetivo é simples: garantir que uma fresa de topo esférica de metal duro especializada para aço temperado corte com precisão aços com dureza Rockwell C acima de 60, em vez de simplesmente desgastar por atrito.
Ao operar uma matriz cara e totalmente endurecida, você pode se afastar da máquina hoje à noite com a certeza de que não ouvirá aquele estalo surdo de uma ferramenta quebrada?
Dificuldades na usinagem de aço para moldes de 50 a 65 HRC: a realidade das falhas de ferramentas observadas na América do Norte.
Sempre que percorremos instalações de moldagem no Centro-Oeste americano, vemos o mesmo sinal revelador. Ferramentas descartadas alinham-se nas bancadas de trabalho, cada uma apresentando lascas branco-acinzentadas ao longo do perfil da esfera. Muitos operadores de máquinas consideram o aço de 50 a 65 HRC como simplesmente "um pouco mais duro que o 4140". No entanto, a mecânica de corte é fundamentalmente diferente. O aço temperado oferece praticamente nenhum deslizamento plástico durante o cisalhamento, fazendo com que as forças de corte se transformem em cargas de choque localizadas e intensas.
A concentração de calor é o segundo fator crítico. Os aços-ferramenta endurecidos têm uma condutividade térmica excepcionalmente baixa. Ao contrário da usinagem de alumínio, onde os cavacos que escapam dissipam a energia térmica, a fresagem de materiais endurecidos retém até 80% do calor na aresta de corte. Nessas condições extremas, uma fresa de topo esférica de metal duro convencional raramente falha por desgaste normal da face de corte. Em vez disso, ela falha abruptamente por fratura termomecânica frágil.
Por que a vida útil das fresas de metal duro padrão cai drasticamente ao usinar materiais tratados termicamente (D2 / H13 / CPM-1V)
Há dois anos, em Detroit, um cliente de matrizes de estampagem usou uma fresa de topo de metal duro de uso geral em aço D2 com dureza de 60 HRC. A ferramenta mal durou quinze minutos antes de emitir um ruído agudo. Sob nosso microscópio de oficina, a aresta de corte principal revelou lascamento contínuo em forma de casca. Carbonetos eutéticos densos e duros dentro da liga haviam se chocado contra a aresta de corte insuficientemente rígida em altas velocidades.
A análise microscópica confirmou que o ligante de cobalto em substratos de carboneto de uso geral não suporta zonas de corte extremas. Quando as temperaturas na interface excedem 800 °C, o ligante de cobalto amolece rapidamente, deixando os grãos de carboneto de tungstênio sem suporte. Para materiais como D2, H13 ou CPM-1V, que combinam dureza extrema com baixa dissipação de calor, uma ferramenta de corte não otimizada não possui a dureza a quente necessária para resistir a microfraturas.
Problema de “velocidade superficial zero” no centro da ponta esférica e falha prematura causada por “extrusão da borda de fuga”
Usar uma fresa de topo esférica perpendicularmente à peça de trabalho impõe uma realidade física implacável. A velocidade de corte depende inteiramente do raio de corte efetivo. À medida que o corte se aproxima da ponta central, esse diâmetro diminui até quase zero. Isso reduz a área de corte real a zero. O centro da ferramenta não consegue cortar o material; ele simplesmente sulca e extruda o aço temperado. Nossos testes térmicos por infravermelho comprovam que as temperaturas de contato local nessa zona morta ultrapassam facilmente os 900 °C.
Os operadores de máquinas frequentemente reagem a marcas de arrasto no centro ou superfícies danificadas da peça aumentando a rotação do fuso. Isso é uma armadilha. Aumentar a velocidade do fuso nunca corrige a velocidade de corte zero no centro. Apenas superaquece as arestas de corte adjacentes e prejudica a adesão do revestimento. É por isso que vemos com frequência uma fresa de topo esférica de metal duro de alto desempenho para aço temperado com canais externos limpos, enquanto a ponta central está queimada e lascada.
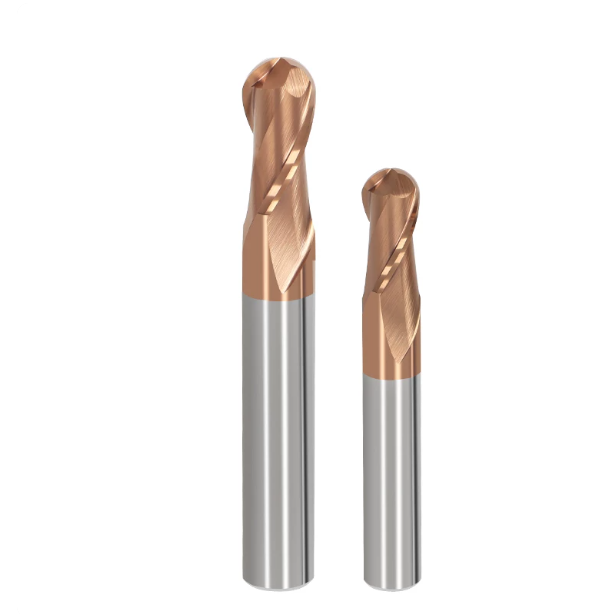
Equilibrando a geometria de ponta e a evacuação de cavacos: limites operacionais reais de fresas de topo esféricas de 2 e 4 canais.
Os catálogos de ferramentas indicam avanços e velocidades ideais, mas as configurações no mundo real nunca são ideais. Quando a dureza do aço ultrapassa 50 HRC, surge um dilema físico direto entre a capacidade de remoção de cavacos das arestas de corte e a rigidez do diâmetro do núcleo. Os programadores enfrentam esse dilema constantemente: aumentar a espessura da aresta de corte para maior resistência estrutural ou aprofundar as arestas de corte para uma remoção suave dos cavacos? Estimar o número de arestas de corte geralmente leva à quebra das fresas ou a padrões de vibração persistentes nas superfícies acabadas.
Ao longo de anos de monitoramento das forças de corte e da deflexão da ferramenta, sabemos que o número de canais de corte se resume ao espaço para cavacos versus a rigidez do corpo da ferramenta. Nenhum dos dois projetos é universalmente superior. A questão é se o percurso da ferramenta corta dentro de uma cavidade restrita ou se varre uma superfície aberta com altas taxas de avanço. Ignorar essas limitações práticas ao selecionar uma fresa de topo de metal duro de alta qualidade inevitavelmente leva à deflexão, acúmulo de cavacos ou quebra da haste.
Desempenho de evacuação de cavacos e anti-emaranhamento de fresas de topo esféricas de 2 canais na limpeza de cantos de cavidades profundas (55 HRC)
Em detalhes complexos, como nervuras profundas ou cavidades estreitas em moldes com relações profundidade/diâmetro superiores a 4:1, o acúmulo de cavacos é a principal causa de falha das ferramentas de corte. Em uma fundição sob pressão em Ohio, os operadores de máquinas trocaram suas ferramentas de corte por ferramentas de quatro canais para obter maior rigidez. No entanto, os canais estreitos não conseguiam remover os cavacos finos e endurecidos sob o ar comprimido da oficina. Os cavacos presos eram arrastados para baixo dos canais e cortados novamente, criando picos de impacto localizados que perfuravam micro-entalhes diretamente na aresta de corte.
Nessas áreas de difícil acesso, uma fresa de topo esférica com duas arestas de corte continua sendo a opção mais confiável. Duas arestas de corte balanceadas oferecem até 35% mais volume de cavidade para cavacos do que os designs com múltiplas arestas. Isso proporciona um caminho de saída livre para os cavacos quentes expelidos pelo ar comprimido. Mesmo com a espessura do núcleo reduzida, evitar o acúmulo de cavacos e o atrito é muito mais crítico para a preservação da aresta de corte ao alcançar cavidades profundas e apertadas.
Rigidez e multiplicação da taxa de avanço com fresas de topo esféricas de 4 canais em aço temperado semiacabado (60–65 HRC)
No momento em que suas operações passam a ser de semiacabamento de superfícies 3D abertas, o acúmulo de cavacos deixa de ser o principal problema e a deflexão da ferramenta passa a ser o principal obstáculo. Ao usinar aços-ferramenta com dureza superior a 60 HRC, a vibração radial microscópica causa delaminação imediata do revestimento. O uso de uma ferramenta de duas arestas de corte nesse processo introduz problemas de deflexão. O núcleo fino flexiona sob cargas reversíveis de alta velocidade, gerando vibrações de alta frequência.
A troca para uma fresa de topo esférica de 4 canais com núcleo robusto estabiliza o corte imediatamente. Ao projetar a alma do núcleo para exceder 65% do diâmetro externo, a rigidez à flexão aumenta substancialmente. Para o acabamento final, sugerimos realizar cortes axiais leves (Ap ≤ 0.05D). Distribuir a carga de cavacos pelas quatro arestas, aumentando o avanço da mesa, suprime a vibração, resultando em um acabamento superficial quase espelhado, sem marcas de ferramenta.
O impacto decisivo da tolerância do raio da ponta esférica e do desvio radial na vida útil real da ferramenta.
Além da quantidade de canais de corte, muitos operadores de máquinas negligenciam a interação entre a tolerância do perfil e a excentricidade do fuso. Uma excentricidade de 0.0003" (0.008 mm) pode passar despercebida em aços pré-endurecidos, mas o aço com dureza 62 HRC não oferece nenhuma flexibilidade. Nessa dureza, uma excentricidade superior a 0.0002" concentra toda a carga de cavacos em um único canal de corte. Isso compromete a precisão da superfície e sobrecarrega esse aresta de corte individual até que ocorra a formação de microcavacos.
Em nossas linhas de retificação e inspeção de ferramentas CNC, comprovamos que manter a precisão do perfil de uma fresa de topo esférica de metal duro dentro de ±0.005 mm — mantendo o desvio radial do fuso instalado abaixo de 0.003 mm — mais que dobra a vida útil da ferramenta em aços temperados. A usinagem de materiais duros confiável exige atenção a todo o conjunto de usinagem. Porta-ferramentas hidráulicos ou de ajuste por contração de alta precisão, conjuntos de ferramentas balanceados e tolerâncias de desvio radial rigorosas devem funcionar em conjunto como uma única unidade rígida.
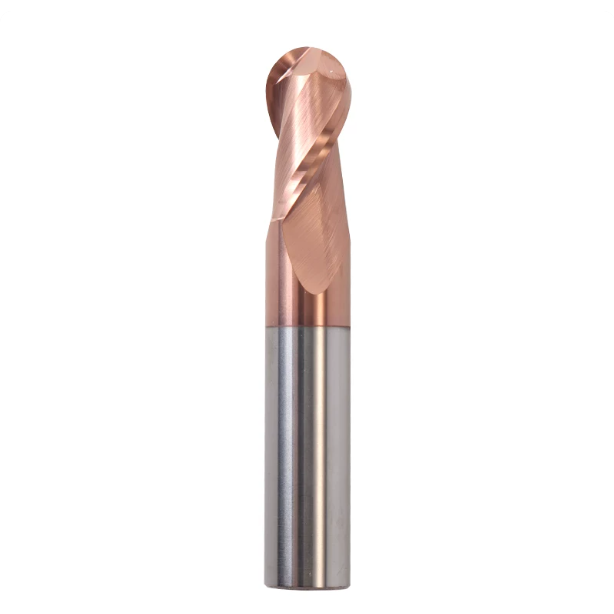
Seleção de especificações e correspondência de rigidez: Limitação de projeção e proporções para fresas de topo esféricas padrão em fresamento de materiais duros.
Ao analisar pedidos de ferramentas de fabricantes de moldes na América do Norte, frequentemente vemos programadores solicitando fresas de longo alcance para fresar cavidades com paredes laterais altas. Em aços temperados acima de 50 HRC, o balanço da ferramenta é estritamente regido pela física da deflexão de vigas. Dobrar o comprimento do balanço aumenta a deflexão da ponta em oito vezes sob forças de corte idênticas. Essa perda repentina de rigidez estática transforma rapidamente a resistência ao corte em vibração excessiva.
Na linha de produção, consideramos a relação de projeção da ferramenta como um limite operacional crítico. O metal duro oferece alta rigidez, enquanto o aço temperado não apresenta flexibilidade, direcionando os impactos dinâmicos do corte diretamente para a ferramenta. Selecionar fresas de topo esféricas padrão com dimensões adequadas e assentar a haste da ferramenta o mais profundamente possível dentro da cavidade é a principal defesa contra lascamento prematuro e desvio dimensional.
A “Linha Vermelha” para Limitar a Projeção (L/D) com Fresas de Topo Esféricas Padrão
Nossos testes de deflexão em chão de fábrica mostram que o limite de rigidez para medidas imperiais e métricas (de 1/8″ a 1/2″ e de 3 mm a 12 mm) é estritamente tridimensional. Acima de três vezes o diâmetro, a rigidez à flexão da seção transversal cai drasticamente. Em uma fresa comum de 1/4″, estender a projeção de 20 mm para 35 mm multiplica a deflexão da ponta, fazendo com que o risco de microlascamento ultrapasse 70% com avanços e velocidades padrão.
Ao auditar programas CAM em instalações de clientes, exigimos reduções graduais de carga sempre que o alcance da ferramenta exceder 3D. Uma regra prática eficaz é reduzir o avanço por dente (fz) e a profundidade de corte axial (ap) em 15% a 20% para cada 1D adicional de extensão. Quando a projeção da ferramenta atinge 5D, uma fresa de topo esférica apresenta dificuldades com fresamento lateral pesado, exigindo passes de desbaste rasos com mínimos deslocamentos laterais para preservar a estabilidade da usinagem.
Por que recomendamos pescoços cônicos em vez de hastes de diâmetro uniforme para usinagem de aço temperado?
Para alcançar detalhes profundos sem colidir com a parede, os operadores de máquinas frequentemente utilizam fresas com pescoço reto e aliviado, que flexionam sob altas cargas laterais. Em Ontário, auxiliamos um fornecedor da indústria automotiva no acabamento de moldes de faróis com dureza 58 HRC, que exigiam uma superfície espelhada com Ra 0.2 µm. Inicialmente, o cliente utilizava uma fresa de topo esférica de metal duro com pescoço reto alongado para aço temperado, mas a deflexão criava ondulações persistentes que exigiam horas de polimento manual em bancada.
Substituímos o pescoço reto por uma geometria de pescoço cônico de 1.5° a 3°, reforçando o núcleo da ferramenta sem sacrificar a folga da parede. Essa transição cônica aumentou a resistência à flexão em aproximadamente 40% e reduziu a vibração do fuso de 4.2 mm/s para 1.1 mm/s, eliminando completamente as marcas de vibração na superfície. A combinação dessa geometria com porta-ferramentas de ajuste por contração ou mandris hidráulicos fixa a excentricidade e maximiza a rigidez geral de corte.
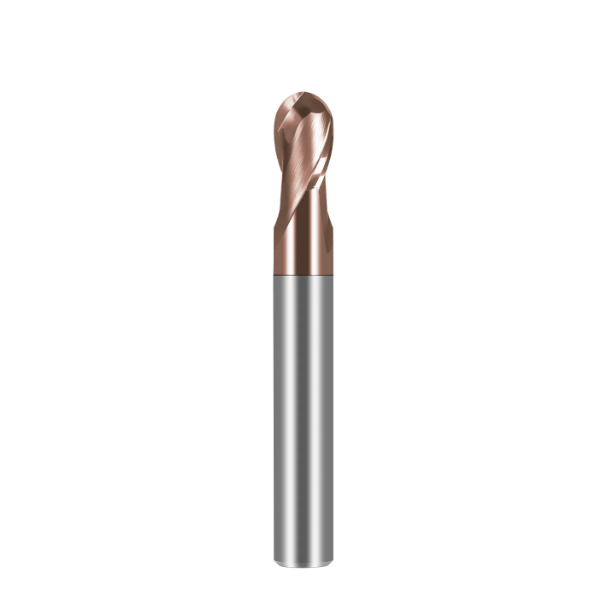
Segredos de engenharia na fabricação de ferramentas: como são fabricadas fresas de topo esféricas de metal duro de alto desempenho para aço temperado.
Anos atrás, alguns fornecedores tratavam as fresas de alta dureza simplesmente como ferramentas padrão com um revestimento mais espesso — uma abordagem que falha em poucos minutos acima de 60 HRC. Tendo passado mais de quinze anos operando retificadoras CNC e estudando microscópios metalográficos, sabemos que a usinagem de materiais duros gera campos de tensão termomecânica severos. Alegações de marketing chamativas não conseguem esconder escolhas inadequadas de substrato ou preparações de borda insuficientes em condições reais de oficina.
A fabricação de uma fresa de topo esférica de metal duro confiável exige o equilíbrio entre a tenacidade do substrato bruto, a microgeometria da preparação da aresta e a adesão do revestimento. Um desvio de apenas alguns mícrons no raio da aresta ou na tensão residual de retificação se expandirá sob altas temperaturas de usinagem. Quando esse equilíbrio falha, a ferramenta sofre fraturas catastróficas repentinas em vez de um desgaste de flanco constante e previsível.
Substrato de carboneto de tungstênio nano-ultrafino de 0.4 μm: abordando materiais com dureza de 65 HRC.
Muitos compradores presumem que escolher a maior dureza Rockwell (HRA) garante o sucesso no aço temperado. No entanto, a dureza pura sem tenacidade à fratura leva a falhas frágeis durante cortes interrompidos. Os blanks de metal duro comuns utilizam tamanhos de grão de 0.8 µm ou maiores; sob alta carga, as tensões de cisalhamento fazem com que microfissuras se propaguem ao longo de grandes bolsas de cobalto, arrancando os grãos de carboneto de tungstênio da matriz.
Nossas avaliações metalúrgicas mostram que um substrato de carboneto de tungstênio ultrafino de 0.4 µm com 10% a 12% de cobalto proporciona o equilíbrio estrutural ideal. A estrutura de grãos submicrométricos cria uma área de contato massiva com a matriz de cobalto, mantendo a resistência à ruptura transversal (TRS) acima de 4,200 MPa, ao mesmo tempo que preserva uma alta dureza a quente. Esse substrato projetado garante que nossa fresa de topo de carboneto apresente desgaste abrasivo microscópico previsível, em vez de fraturas catastróficas repentinas.
Engenharia de Preparação de Bordas: Diferenças Mensuráveis entre Chanfros de 5μm e 12μm com Acabamento em Cascata
Os operadores de máquinas costumam testar o fio de corte com a unha, acreditando que o ideal é uma lâmina extremamente afiada, mas esses fios microscópicos falham instantaneamente acima de 50 HRC. Uma aresta de corte recém-afiada é uma cunha frágil com menos de 2 µm de espessura que se quebra no momento em que atinge um aço ferramenta de 62 HRC. Em nossas análises de falhas de fresas que lascaram na primeira passada, quase 90% delas não haviam recebido a preparação adequada do fio.
Após a retificação em nossas retificadoras de ferramentas de 5 eixos Walter e Rollomatic, aplicamos um brunimento assimétrico controlado em cascata de 5 µm a 12 µm. Isso arredonda a aresta de corte, redirecionando as forças de corte para o núcleo mais espesso da ferramenta. Combinado com a manutenção da tolerância completa do perfil esférico de 220° dentro de ±0.005 mm, esse brunimento distribui as cargas mecânicas uniformemente ao longo do arco de corte, protegendo a aresta durante o contato com perfis pesados.
Eficácia de revestimentos nanocompósitos (TiAlSiN / AlCrN) contra delaminação em usinagem a seco extrema a 1100°C
Ao fresar aços com dureza superior a 50 HRC, nossa primeira recomendação é interromper o fornecimento de fluido de corte. O excesso de fluido nas zonas de corte extremas cria uma barreira de vapor que desencadeia ciclos térmicos rápidos, formando microfissuras perpendiculares à aresta de corte em poucos minutos. A usinagem de aços-ferramenta temperados exige corte a seco com jatos de ar frio ou MQL (Laser Quantitativo Mínimo), com o auxílio de revestimentos nanocompósitos de alta temperatura projetados para resistir ao atrito a seco.
Nossos revestimentos nanocompósitos dedicados de TiAlSiN e AlCrN resistem à oxidação até 1,100 °C. Na zona de alta temperatura, os átomos de silício e alumínio migram em direção à superfície, formando uma camada protetora amorfa de SiO₂ e Al₂O₃ em nanoescala. Essa camada limite autorreparadora reduz o atrito e protege o substrato subjacente do calor, mantendo a fresa de topo esférica de metal duro intacta, sem delaminação do revestimento, durante ciclos exigentes de usinagem a seco.
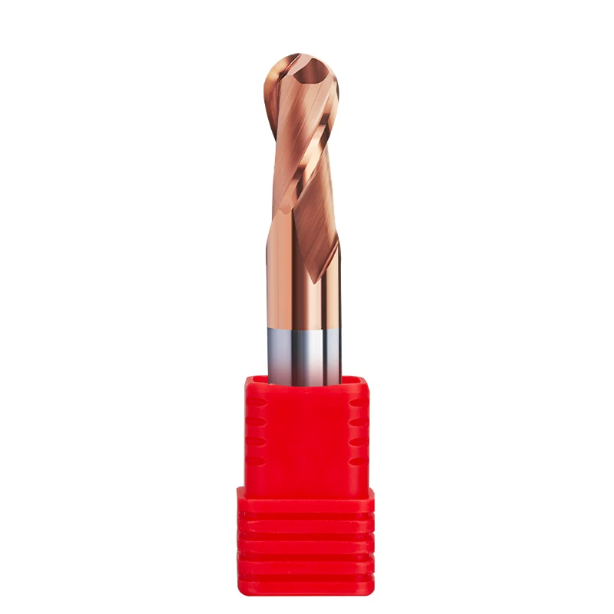
Estratégia de usinagem em oficina: maximizando a vida útil real de fresas de topo esféricas de metal duro por meio de configurações de trajetória de ferramenta CAM.
Durante visitas técnicas a fábricas de moldes nos EUA, frequentemente observamos a mesma ferramenta funcionar de forma confiável por horas em uma instalação, mas falhar em menos de vinte minutos em outra. As diferenças de hardware raramente explicam essa discrepância; o verdadeiro diferencial reside na estratégia de trajetória da ferramenta CAM. Muitos programadores transferem os mesmos hábitos de corte de aços pré-endurecidos para peças endurecidas, negligenciando a sensibilidade dos materiais duros a alterações sutis na trajetória da ferramenta.
Nenhum substrato ou revestimento de metal duro consegue suportar picos repentinos de carga radial ou micropausas em paradas de canto. Em cavidades de matrizes endurecidas, o controle contínuo do ângulo de contato e a velocidade da superfície do ponto de contato determinam se uma aresta se desgasta suavemente ou fratura prematuramente. O planejamento estratégico da trajetória da ferramenta cria um ambiente de tensão estável para a aresta de corte, o que é essencial para obter o máximo desempenho de qualquer fresa de topo esférica de metal duro de alto desempenho.
Inclinação do eixo da ferramenta de 5 eixos (ângulo de inclinação de 10° a 15°): Eliminação completa do desgaste no ponto morto.
Se sua máquina suporta fresamento simultâneo ou posicional de 5 eixos, pare de posicionar a fresa perpendicularmente à peça. A velocidade de corte na ponta central de uma ferramenta de fresa esférica cai para zero por definição geométrica. A maneira mais eficiente de contornar essa limitação física é introduzir um ângulo de inclinação de 10° a 15° no seu software CAM. A inclinação desloca o ponto de contato do centro para as arestas de corte periféricas, onde a velocidade linear e o espaço entre as arestas de corte são ideais.
Os benefícios de usinagem na fábrica são imediatos. Ao ajustar um molde de lente de 56 HRC em Stuttgart, comparamos a usinagem vertical com uma abordagem inclinada a 12° usando avanços e velocidades idênticos. O percurso inclinado eliminou o desgaste por arrasto no centro, melhorando a rugosidade superficial de Ra 0.8 µm para Ra 0.2 µm e reduzindo pela metade o tempo de polimento em bancada. A eliminação do arrasto no centro mais que dobrou a vida útil da nossa fresa de topo esférica de metal duro para aço temperado.
Fresamento trocoidal e engate dinâmico constante da ferramenta para aço temperado
Os cantos internos são as zonas mais perigosas em qualquer cavidade de molde. Com passes lineares ou paralelos convencionais, o ângulo de contato radial da ferramenta aumenta de 60° para mais de 180° no momento em que a fresa atinge um canto interno. As forças radiais aumentam de duas a três vezes em milissegundos, o que quase sempre provoca a quebra da aresta em aços endurecidos. Recomendamos estratégias de contato constante (como Fresamento Dinâmico ou Desbaste Adaptativo) com pequenos deslocamentos radiais para limitar o contato da fresa dentro de limites seguros.
Os movimentos de entrada exigem a mesma disciplina. O mergulho vertical em aço com dureza superior a 50 HRC é garantia de lascar a ferramenta, e ângulos de rampa acima de 2° continuam sendo de alto risco. Mantemos os ângulos de entrada helicoidal e de rampa linear estritamente entre 1.0° e 1.5°, permitindo que a fresa entre no corte suavemente, como descascar uma maçã. Dar tempo para que as arestas de corte estabeleçam um equilíbrio térmico estável evita danos por impacto repentino à sua fresa de topo de metal duro.
Tabela de referência para parâmetros de corte reais (50–65 HRC): Valores de referência rígidos para velocidade do fuso, avanço, Ap e Ae
Para ajudar as equipes de programação a planejar tempos de ciclo estáveis, compilamos os parâmetros básicos abaixo a partir de testes em oficinas de moldes na América do Norte. Em fresamento de materiais duros, sempre calcule a velocidade de corte (Vc) usando o diâmetro de contato efetivo, em vez do diâmetro nominal da ferramenta. Os valores abaixo refletem cortes de semiacabamento e acabamento com 4 canais; ajuste-os ligeiramente para corresponder à rigidez do seu fuso e à rigidez da sua configuração:
| Faixa de dureza da peça | Velocidade de corte (Vc, SFM / m/min) | Avanço por dente (fz, IPT / mm) | Profundidade Axial (ap) | Largura radial / Passo lateral (ae) | Método de refrigeração |
| 50–54 HRC (NAK80, 718H) | 390–590 SFM (120–180 m/min) | 0.0012″–0.0024″ (0.03–0.06 mm) | 0.05–0.10 × D | 0.03–0.08 × D | Jato de ar / MQL |
| 55–59 HRC (H13 endurecido) | 295–425 SFM (90–130 m/min) | 0.0008″–0.0016″ (0.02–0.04 mm) | 0.03–0.06 × D | 0.02–0.05 × D | Ar seco de alta pressão |
| 60–65 HRC (D2, DC53, CPM) | 195–295 SFM (60–90 m/min) | 0.0004″–0.0012″ (0.01–0.03 mm) | 0.01–0.03 × D | 0.01–0.03 × D | Ar seco (sem inundação de líquido de arrefecimento) |
Quando o orçamento aperta e te obriga a usar ferramentas de maior alcance do seu estoque de fresas de topo esféricas padrão, reduza a velocidade de corte e a profundidade de corte proporcionalmente. A regra de ouro para fresar aço ferramenta acima de 50 HRC é: alta rotação do fuso, profundidade de corte mínima e taxas de avanço leves e contínuas. O cisalhamento de alta frequência permite que os cavacos dissipem o calor — empurrar cargas radiais pesadas de cavacos só leva à falha instantânea da ferramenta.
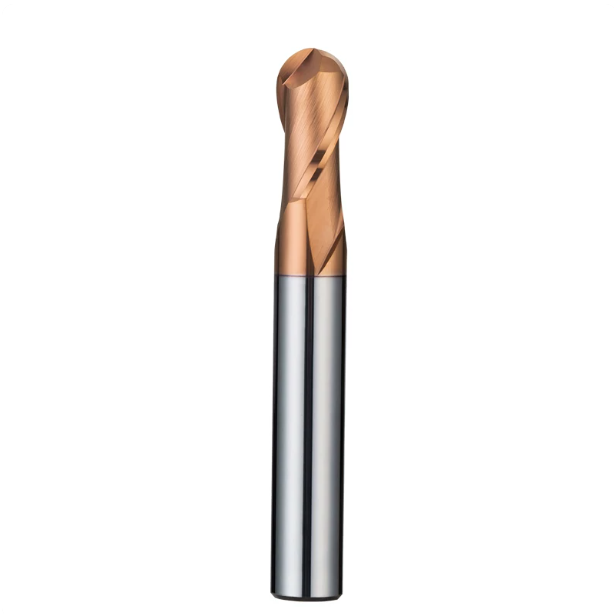
Avaliação e Seleção de Fornecedores: Critérios para Garantir Qualidade Consistente de Fabricantes Profissionais de Fresas de Topo Esféricas de Metal Duro
Ao longo deste guia, examinamos mecanismos de microfraturas, seleção de canais de corte, deflexão de saliência e estratégias de inclinação em 5 eixos. Na produção, no entanto, a consistência entre lotes é a verdadeira base do sucesso. Engenheiros de processo frequentemente nos dizem que uma amostra inicial da ferramenta teve um bom desempenho, mas o lote de produção apresentou desvio dimensional ou quebrou sem aviso prévio. Essa falha raramente é causada pela máquina; ela aponta para um controle de qualidade deficiente do processo a montante na cadeia de suprimentos.
Em usinagem com dureza entre 50 e 65 HRC, as margens de tolerância da ferramenta são praticamente nulas. Uma fresa de topo esférica de metal duro de alta qualidade não pode ser validada simplesmente verificando o diâmetro da haste e o comprimento total com um paquímetro digital. Como engenheiros com mais de uma década de experiência na fabricação de ferramentas de corte, incentivamos as equipes a olhar além dos preços unitários cotados. Em vez disso, avaliem os fornecedores com o mesmo rigor de uma Inspeção de Primeiro Artigo (FAIR) formal, auditando as tolerâncias de perfil, a concentricidade da retificação e o rastreamento do lote de metal duro bruto.
H3: Evitando a armadilha do preço baixo: três critérios essenciais para avaliar fabricantes de fresas de topo esféricas de metal duro
Se ferramentas de orçamento inconsistentes estiverem afetando seus cronogramas de entrega, revise sua rede de fornecedores com base em três critérios técnicos claros. Primeiro, exija comprovação da precisão do perfil da esfera. A precisão do perfil define diretamente a altura da ondulação usinada. Todo o arco de corte de 220° deve manter-se dentro de ±0.005 mm (±0.0002") do contorno real. Solicite um relatório de inspeção óptica multieixos sem contato (de sistemas como Walter Helicheck ou Zoller), em vez de confiar em uma única verificação micrométrica.
Em segundo lugar, verifique as tolerâncias da haste e a rastreabilidade da matéria-prima. As hastes devem atender aos rigorosos padrões de tolerância h6 e cilindricidade; em mandris hidráulicos ou de ajuste por contração, folgas na ordem de mícrons se transformam em graves desalinhamentos centrífugos a 20,000 RPM. Por fim, inspecione os registros de lote de metal duro do fornecedor para verificar o acúmulo de cobalto e os ciclos de alívio de tensão após a retificação. Um fabricante competente de fresas de topo esféricas de metal duro monitora a distribuição do tamanho dos grãos e aplica alívio de tensão pós-retificação, evitando a propagação de microfissuras durante o primeiro passe de contato.
H3: Como solicitar uma solução de ferramental personalizada com base no material específico da sua peça (NAK80 / Stavax / SKD11 / DC53)
Para alcançar uma vida útil estável da ferramenta, é necessário que cada elemento da ferramenta seja compatível com a liga de aço específica: substratos submicrométricos de 0.4 µm, microgeometria da aresta de corte de 5 µm a 12 µm, espessura do núcleo da canaleta e inclinação da ferramenta de 10° a 15°. O desgaste abrasivo causado por carbonetos eutéticos maciços em aços como o DC53 ou SKD11 com dureza de 62 HRC exige uma geometria diferente daquela necessária para o aço inoxidável Stavax ou o NAK80 pré-endurecido com dureza de 52 HRC, que requerem alta refletividade superficial.
Se você trabalha com perfilagem de moldes de injeção de cavidades profundas e enfrenta problemas como acúmulo de cavacos ou lascamento da ponta, envie-nos as seções transversais e as proporções de projeção da peça; podemos avaliar se um pescoço cônico reforçado é a melhor solução. Se você está com dificuldades para manter acabamentos superficiais abaixo de Ra 0.4 µm em matrizes de estampagem endurecidas, compartilhe suas profundidades de corte radial, tipo de fuso e valores de excentricidade dinâmica. Juntos, podemos planejar um teste de corte específico, abrangendo ângulos de inclinação CAM, avanços e fresas de topo esféricas de metal duro especializadas para microrevestimentos de aço endurecido, projetadas de acordo com sua configuração exata.






