
No mês passado, recebemos um e-mail urgente de um cliente antigo em Ohio. A oficina deles estava usinando em lote corpos de válvulas de aço inoxidável 316L para sistemas de fluidos de grau alimentício, mas a linha de produção apresentou sérios problemas.
Ao usinar cavidades e ranhuras profundas de largura total, os operadores utilizaram as mesmas ferramentas de 4 canais que haviam apresentado excelentes resultados durante o perfilamento das paredes laterais. Após menos de oito peças, a carga no fuso aumentou repentinamente, acompanhada por um ruído agudo vindo da cabine. As fresas quebraram nos cantos das ranhuras, com os pontos de fratura cobertos por cavacos derretidos. A troca para fresas de topo quadradas genéricas resolveu o problema, mas marcas de vibração severas nos perfis externos elevaram a rugosidade da superfície além da tolerância.
Como fabricantes de ferramentas de corte com mais de 15 anos de experiência em retificação, temos visto esse cenário se repetir em inúmeras oficinas mecânicas. Os operadores de máquinas frequentemente selecionam fresas de topo genéricas para aço inoxidável baseando-se apenas no material da peça, ignorando as demandas mecânicas específicas de cada trajetória de ferramenta. O aço inoxidável possui baixa condutividade térmica, alta resistência ao cisalhamento e endurece rapidamente por deformação.
Na usinagem de ranhuras de largura total (1.0 x D), o principal gargalo de engenharia é equilibrar o volume de evacuação de cavacos com o espaço disponível entre as arestas de corte. Durante a fresagem de perfis, a prioridade passa a ser a rigidez do núcleo e a resistência à deflexão. Escolher as fresas CNC adequadas significa encontrar o equilíbrio entre o volume da cavidade de cavacos e a rigidez da seção transversal. Então, onde está o limite em que é necessário mudar de 2 para 4 arestas de corte?
Por que a usinagem de aço inoxidável desafia uma abordagem "tamanho único": falhas reais de ferramentas observadas em oficinas CNC na Europa e na América do Norte.
Ao longo dos anos, visitamos dezenas de instalações de produção na América do Norte e na Europa, desde fábricas automatizadas na Baviera até oficinas de usinagem na região dos Grandes Lagos. Ao solucionar problemas com ferramentas, encontramos invariavelmente pilhas de fresas de topo queimadas e descoloridas em depósitos de sucata. Os operadores costumam culpar revestimentos PVD de baixa qualidade ou rigidez da máquina, mas o problema real geralmente é uma incompatibilidade entre a estratégia de corte e a geometria da ferramenta.
O aço inoxidável gera altas temperaturas de corte e sofre endurecimento por trabalho a frio instantaneamente. Tentar usar uma única geometria de ferramenta tanto para usinagem de ranhuras grossas quanto para acabamento de contornos finos leva o metal duro além de seus limites físicos. Costumamos lembrar aos supervisores de produção que atalhos tomados para evitar trocas de ferramentas geralmente são contraproducentes, resultando em desgaste prematuro da ferramenta, tolerâncias irregulares das peças e paradas dispendiosas da máquina.
A causa principal da quebra de ferramentas e do endurecimento por trabalho em oficinas ocidentais: seleção incorreta do número de canais de corte para fresamento de ranhuras e fresamento lateral.
Durante um projeto com uma empresa aeroespacial britânica que usinava suportes de aço inoxidável 316L, observamos um erro clássico de processo. Para eliminar a necessidade de troca de ferramenta, eles programaram uma fresa de topo padrão de 4 canais para aço inoxidável para realizar cortes de imersão em ranhuras profundas e fechadas, utilizando todo o diâmetro da ferramenta. Como os canais eram estreitos, o fluido de corte de alta pressão não conseguia remover os cavacos. Cavacos incandescentes se acumularam nas gargantas da ferramenta, sofreram cisalhamento secundário e quebraram os cantos da ferramenta em segundos.
Quando a oficina passou a usar uma ferramenta de duas arestas de corte para o acabamento das paredes externas, o diâmetro reduzido do núcleo causou deflexão radial excessiva. As arestas de corte roçavam e pressionavam a parede lateral em vez de realizar um corte limpo, criando uma camada severa de endurecimento por trabalho. Quando a aresta de corte seguinte entrava em contato com a superfície endurecida, as forças de corte aumentavam drasticamente, resultando em vibração excessiva e acabamento superficial comprometido.
A relação física entre o volume da cavidade de remoção de cavacos e a rigidez do núcleo: o equilíbrio fundamental em fresas CNC para aço inoxidável.
Ao retificar ferramentas dedicadas em nossas retificadoras CNC de 5 eixos, nosso trabalho de projeto se concentra em um compromisso físico inegociável. Produzir fresas CNC de alto desempenho exige equilibrar o volume da cavidade de cavacos com o diâmetro do núcleo central. Se você retificar canais profundos para garantir uma evacuação suave dos cavacos, sacrifica a espessura estrutural do núcleo e a resistência à flexão.
Por outro lado, aumentar a espessura do núcleo para além de 60% do diâmetro da fresa resiste à deflexão lateral durante cortes laterais pesados, mas restringe os canais de evacuação de cavacos. Em operações de ranhura completa, a ejeção de cavacos em milissegundos evita a expansão térmica e o travamento da ferramenta. Em perfilamento de contornos, a alta rigidez evita a conicidade e a vibração, tornando essa relação geométrica o critério fundamental para a seleção da ferramenta.
Operações de ranhuramento — Por que uma fresa de topo de 2 canais para aço inoxidável continua sendo a melhor escolha para ranhuras e cavidades profundas
Em produção de alto volume, os programadores frequentemente presumem que um maior número de canais de corte e avanços mais rápidos da mesa resultam em maior produtividade. No entanto, em usinagem de ranhuras fechadas ou desbaste de cavidades com 100% de contato radial, essa suposição causa problemas. Em nossos testes com uma fresa de topo dedicada de 2 canais para aço inoxidável, proporcionar amplo espaço físico para a evacuação de cavacos provou ser muito mais crítico do que adicionar arestas de corte extras.
A vida útil da ferramenta normalmente diminui quando a profundidade de corte excede 1.0 a 1.5 vezes o diâmetro da ferramenta. Nesses cortes, o arco de contato radial atinge 180 graus, mantendo a aresta de corte sob carga mecânica constante com acesso limitado ao fluido de corte. Os generosos sulcos da aresta de corte de um projeto de 2 canais proporcionam um caminho de saída livre para os cavacos, tornando-o a escolha mais confiável para cortes profundos em ligas viscosas.
Desafios na evacuação de cavacos em ranhuras de largura total em aço inoxidável 304/316L: como o design de 2 canais previne o cisalhamento secundário e o acúmulo de material na borda (BUE)
A usinagem de aços austeníticos como o 304 ou o 316L produz cavacos dúcteis e fibrosos que se soldam facilmente sob pressão. No fresamento de ranhuras em toda a largura, as temperaturas na zona de corte ultrapassam rapidamente os 800 °C. Se os canais de retenção de cavacos forem muito rasos, os cavacos quentes ficam presos entre o corpo da ferramenta e as paredes da ranhura. Esses cavacos presos soldam-se novamente à aresta de corte, formando uma aresta postiça que causa micro-lascamento na rotação seguinte.
É aqui que as fresas especializadas em aço inoxidável mostram seu valor. Ao afiar canais parabólicos largos e polidos, os cavacos se curvam e são ejetados suavemente no instante em que se desprendem da peça. A remoção rápida dos cavacos dissipa mais de 70% do calor gerado pelo corte, evitando a reprocessamento e o acúmulo localizado de calor, além de manter uma carga constante no fuso durante todo o processo.
Estudo de caso real: a taxa de quebra de ferramentas caiu para zero após um cliente alemão de componentes médicos trocar fresas de topo planas de metal duro de 4 canais por fresas de topo planas de 2 canais.
No início de 2024, fornecemos suporte de ferramentas para um fabricante de dispositivos ortopédicos em Tuttlingen, Alemanha. Eles estavam fresando ranhuras cegas de 6 mm de largura e 10 mm de profundidade em aço inoxidável 17-4 PH em um centro de usinagem de 5 eixos. Inicialmente, o cliente utilizou uma fresa revestida padrão de 4 canais, mas o acúmulo de cavacos nas ranhuras estreitas quebrava as pontas da ferramenta a cada quatro ou cinco peças, causando alarmes frequentes na máquina.
Recomendamos a substituição da fresa de 4 canais por fresas de topo planas de metal duro personalizadas com 2 canais e perfis de canal abertos. Embora o número de dentes por revolução tenha sido reduzido pela metade, os canais abertos permitiram a remoção limpa dos cavacos, sem acúmulo. Combinado com uma profundidade axial escalonada de 0.5D por passe, a quebra da ferramenta caiu para zero e a oficina concluiu 120 peças consecutivas dentro das tolerâncias de acabamento superficial.
Parâmetros recomendados e limites de taxa de avanço para fresamento de ranhura completa com fresas de topo de 2 canais (evite o deslizamento na camada endurecida por trabalho causado por avanço insuficiente por dente)
Ao ajustar fresas de duas arestas de corte em ligas duras, os operadores frequentemente cometem o erro de reduzir a taxa de avanço excessivamente por precaução. O aço inoxidável sofre endurecimento por trabalho a frio instantaneamente. Se o avanço por dente (fz) for inferior ao raio de afiação da aresta de corte, a aresta de corte fricciona contra a camada endurecida em vez de realizar um corte limpo, desgastando rapidamente a face de folga e causando lascamento da aresta.
Ao utilizar fresas de topo dedicadas para aço inoxidável em aplicações de ranhuramento completo, recomendamos manter as velocidades de corte (Vc) entre 60 e 90 m/min para os aços 304/316. O avanço por dente deve permanecer dentro de uma faixa adequada, tipicamente de 0.025 a 0.05 mm/dente para ferramentas de 6 mm a 12 mm. Reduzir a rotação do fuso, mantendo uma taxa de avanço constante, garante um engate consistente dos dentes e evita o atrito da aresta de corte.
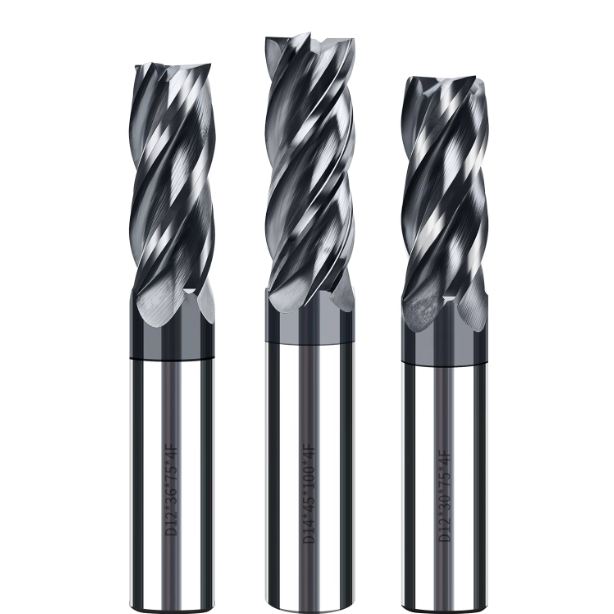
Perfilagem: Por que as fresas de topo de 4 canais para aço inoxidável oferecem rigidez e acabamento superficial superiores
Ao passar da usinagem de ranhuras fechadas para a fresagem de perfis externos ou o acabamento de paredes laterais, as forças de corte mudam completamente. Em cortes radiais estreitos, o espaço para evacuação de cavacos deixa de ser a principal limitação. Em vez disso, a rigidez à flexão da ferramenta e a estabilidade dinâmica ditam o sucesso. Testes mostram que uma fresa de topo de 4 canais para aço inoxidável utiliza suas arestas de corte extras e maior resistência da seção transversal para proporcionar controle de vibração e eficiência de avanço superiores.
Nesse cenário, o uso de ferramentas com menos canais e grandes cavidades para cavacos geralmente resulta em uma leve deflexão elástica. Essa flexão lateral leva a marcas de vibração visíveis e conicidade da parede da ferramenta. Um projeto com 4 canais distribui as cargas de corte uniformemente a cada revolução e reduz o intervalo entre os impactos dos dentes. Isso permite que os operadores aumentem com segurança as taxas de avanço da mesa, mantendo tolerâncias rigorosas e acabamentos superficiais excepcionais.
Controle da vibração lateral e da oscilação: a importância prática do grande diâmetro do núcleo da ferramenta de 4 canais para a verticalidade.
Ao fresar paredes laterais altas de aço inoxidável, os operadores de máquinas frequentemente enfrentam vibrações e conicidade quando a fresa atinge a profundidade máxima. A causa principal é o excesso de projeção da ferramenta combinado com a rigidez inadequada do núcleo, o que gera vibrações de alta frequência sob carga. Em nossos projetos de quatro canais, aumentamos a espessura do núcleo para 58% a 65% do diâmetro externo, aumentando significativamente a resistência da ferramenta às forças de flexão.
Essa maior resistência do núcleo mantém uma trajetória de corte vertical precisa ao longo de todo o comprimento da aresta de corte durante as passagens laterais. Isso evita defeitos de conicidade, nos quais as peças ficam mais estreitas na parte superior e mais largas na parte inferior. O layout de 4 arestas de corte também proporciona um contato mais frequente entre os dentes, transformando impactos fortes e interrompidos em um corte suave e contínuo que minimiza a vibração.
Estudo de caso: Fabricante de válvulas dos EUA reduz a rugosidade superficial (Ra) para 0.4 μm usando fresas de topo de 4 canais especializadas para aço inoxidável.
No ano passado, ajudamos um fabricante de válvulas do Texas a aprimorar seu processo de usinagem em superfícies de vedação de flanges de aço inoxidável 316L. O cliente precisava de um acabamento ultraliso de Ra 0.4 μm sem polimento secundário. Anteriormente, eles usavam ferramentas de duas arestas de corte com avanços baixos, mas a ondulação persistente causava altas taxas de refugo e exigia operações de polimento manual dispendiosas.
Introduzimos fresas de topo especializadas de 4 canais para aço inoxidável com espaçamento desigual entre os canais. O aumento no número de canais permitiu minimizar a quantidade de cavacos por dente, mantendo avanços rápidos na mesa e, consequentemente, eliminando a ressonância harmônica. A rugosidade superficial resultante estabilizou-se entre Ra 0.35 μm e 0.4 μm, eliminando o trabalho manual em bancada e aumentando a produtividade geral da linha de produção em 40%.
Integração de fresamento trocoidal/dinâmico: fresas de topo planas de 4 canais alcançam altas taxas de remoção de metal com grandes profundidades axiais e pequenos deslocamentos laterais.
A fresagem dinâmica e os percursos trocoidais transformaram a usinagem de aço inoxidável, e as ferramentas de 4 canais são ideais para essas estratégias. Mantendo a largura de corte radial (Ae) entre 5% e 15% do diâmetro da ferramenta, as profundidades axiais (Ap) podem atingir com segurança de 2 a 3 vezes o diâmetro da fresa. O breve arco de contato gera calor mínimo durante o corte, permitindo que a ferramenta opere em altas velocidades de corte.
Sob essas leves transições radiais, a remoção de cavacos nunca é um problema, permitindo que as fresas de topo planas de metal duro aproveitem ao máximo a rigidez do núcleo. Os programadores podem aumentar a profundidade de corte em 1.5 vezes em comparação com a fresagem convencional. Isso utiliza todo o comprimento da aresta de corte para um desgaste uniforme, reduzindo as cargas no fuso e proporcionando taxas de remoção de metal significativamente maiores.
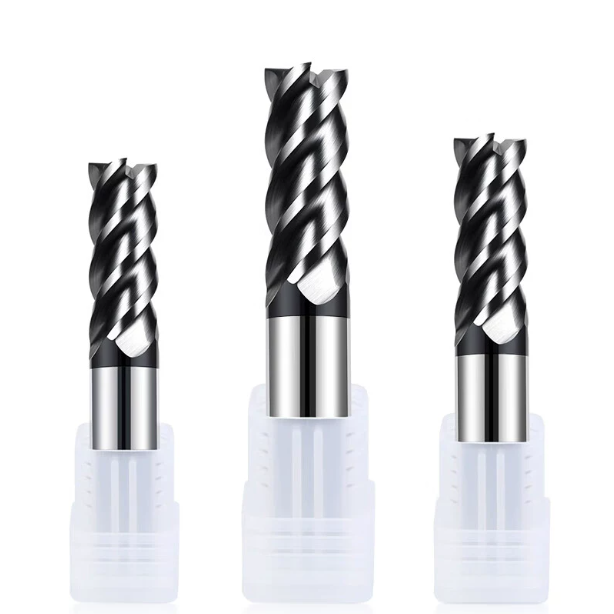
Tabela de parâmetros práticos para fresamento de ranhuras e fresamento lateral em aço inoxidável: lógica para ajuste de fresas de topo planas de metal duro com 2 e 4 canais.
Muitos operadores de máquinas confiam em velocidades e avanços genéricos impressos nas embalagens das ferramentas, mas esses números raramente levam em conta os ângulos de contato reais. Em ligas que sofrem endurecimento por trabalho, como o aço inoxidável, a distribuição da força de corte varia bastante entre o torneamento completo de ranhuras e o torneamento leve de perfis. Definir parâmetros para fresas de topo planas de metal duro exige compreender a física específica de cada trajetória de ferramenta.
A usinagem de ranhuras exige uma rápida remoção de cavacos para evitar a sua soldagem devido ao alto calor gerado pelo atrito. Por outro lado, a usinagem de perfil aproveita pequenos espaçamentos radiais para maximizar a velocidade de corte e a rigidez da ferramenta. Recomendamos a criação de uma matriz de avanço baseada na espessura real do cavaco. Ajustar os parâmetros à capacidade de retenção de cavacos e à resistência do núcleo é a melhor maneira de prolongar a vida útil da ferramenta, mantendo tempos de ciclo agressivos.
Comparação de referência da velocidade de corte (Vc) e do avanço por dente (Fz): fresamento de ranhuras com 2 canais vs. fresamento lateral com 4 canais
Ao fresar aços 304 ou 316L, a velocidade de corte (Vc) e o avanço por dente (fz) devem ser adequados ao ambiente de corte específico. Em ranhuras de largura total (1.0 x D) com uma ferramenta de 2 canais, o arco de contato de 180 graus retém calor rapidamente. Mantenha as velocidades de corte entre 65 e 85 m/min e um avanço por dente (fz) constante de 0.03 a 0.06 mm/dente para evitar o acúmulo de calor e a falha prematura do revestimento.
| Tipo de ferramenta / Operação de usinagem | Ae | Ap, | Vc | fz | Foco principal do processo |
| 2 Canais (Ranhuras de Largura Total) | 1.0 × D (100%) | 0.5 – 0.75 × D | 65 - 85 m / min | 0.03 – 0.06 mm/dente | Garantir a evacuação adequada dos cavacos; evitar rigorosamente o recorte e a soldagem dos cavacos (BUE). |
| 4 Flautas (Acabamento / Perfilamento) | 0.1 – 0.2 × D | 1.0 – 1.5 × D | 110 - 140 m / min | 0.02 – 0.04 mm/dente | Suprimir a deflexão e a vibração da ferramenta; obter um acabamento superficial superior (Ra). |
| 4 Canais (Fresagem Dinâmica/Trocoidal) | 0.05 – 0.1 × D | 2.0 – 3.0 × D | 130 - 180 m / min | 0.05 – 0.09 mm/dente | Aproveite o efeito de redução do tamanho dos cavacos; maximize a taxa de remoção de metal (MRR) utilizando todo o comprimento da fresa. |
Ao utilizar uma fresa de topo de 4 canais para fresamento lateral de aço inoxidável com largura radial de 0.05D a 0.15D, os dentes têm tempo suficiente para resfriar entre os cortes. Isso permite que as velocidades de corte aumentem com segurança para 120–160 m/min. A aplicação da compensação de afinamento de cavacos permite aumentar as taxas de avanço da mesa, concluindo passes de acabamento de alta qualidade em tempos de ciclo significativamente menores.
Recomendações sobre o número de canais e ângulos de entrada para rampas helicoidais e rampas lineares.
Nunca utilize uma fresa de imersão direta em aço inoxidável sem um furo piloto prévio. A zona morta de velocidade zero no centro da ferramenta causará lascas instantâneas sob cargas de empuxo vertical. Recomendamos sempre o uso de interpolação helicoidal ou rampa linear contínua. Para desbaste de cavidades ou abertura de ranhuras cegas, as fresas de 2 arestas de corte são a opção mais segura devido à sua geometria de corte com centro aberto.
O número de canais da ferramenta determina diretamente o ângulo máximo de rampa. Ao usar uma fresa de topo de 2 canais para aço inoxidável, os canais abertos permitem ângulos de rampa entre 2.0° e 3.5°. Se a entrada for feita com uma fresa de 4 canais, o núcleo mais espesso restringe a folga central, exigindo que você limite o ângulo de rampa a 0.5°-1.5° para evitar o acúmulo de cavacos e o lascamento dos dentes centrais.
Experiência prática com fluido de corte: o impacto da pulverização de óleo/fluido de corte de alta pressão e da emulsão externa na vida útil de fresas de aço inoxidável de 2 e 4 canais.
O método de fornecimento de fluido de corte muitas vezes determina se uma fresa se desgasta gradualmente ou se fratura devido ao choque térmico. Ao usar fresas de duas arestas de corte para ranhurar, a principal função do fluido de corte é a evacuação mecânica dos cavacos. Os bicos de baixa pressão padrão não conseguem alcançar o fundo de ranhuras profundas, enquanto o fluido de corte de alta pressão que passa pelo eixo remove instantaneamente os cavacos quentes, protegendo os cantos de corte afiados da refuração.
Durante o perfilamento em alta velocidade com fresas de aço inoxidável, as arestas de corte sofrem ciclos térmicos rápidos ao entrarem e saírem do corte. Respingos intermitentes de fluido de corte causam fissuras térmicas no substrato de metal duro, levando ao lascamento prematuro da aresta de corte. Recomendamos o uso de fluido de corte contínuo ou microlubrificação de alta pressão (MQL) por névoa para manter uma película lubrificante estável que prolongue a vida útil da ferramenta.
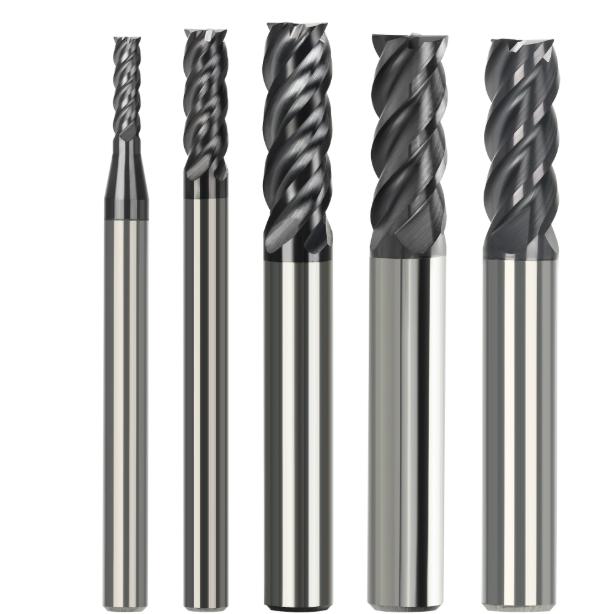
Seleção de ferramentas sob a perspectiva da fabricação: como os fabricantes profissionais de fresas de metal duro otimizam os detalhes da aresta de corte
Ao analisar catálogos, os engenheiros de usinagem geralmente se concentram estritamente nas dimensões externas, no comprimento do canal de corte e nas cores do revestimento. No entanto, em nossas retificadoras de precisão de 5 eixos, sabemos que a prevenção de falhas catastróficas em ligas austeníticas resistentes depende da microgeometria. Como fabricantes experientes de fresas de metal duro, entendemos que o brunimento da aresta em nível micrométrico e os ângulos de alívio especializados são o que realmente prolongam a vida útil da ferramenta em aço inoxidável.
Cada microcaracterística — desde o tamanho dos grãos de carboneto de tungstênio até as faces de corte polidas como espelho — é projetada para reduzir o endurecimento por trabalho e evitar a erosão por atrito. Muitas vezes, a falha prematura da ferramenta não é causada por erro do operador, mas sim porque as geometrias padrão não suportam forças de corte específicas. Compreender esses detalhes sutis de fabricação permite avaliar com precisão os limites reais de suas ferramentas.
Projetos de hélice variável e passo variável: Eliminando a ressonância em fresas de topo de 4 canais durante a fresagem lateral de paredes finas.
Ao fresar lateralmente peças de paredes finas ou cavidades profundas, os operadores de máquinas temem ouvir aquele ruído agudo e estridente vindo da cabine da máquina. Essa vibração de alta frequência deixa marcas densas e causa microlascamento nas arestas de corte do metal duro. Os designs simétricos de 4 canais com espaçamento igual a 90 graus criam uma frequência de impacto constante que desencadeia facilmente a ressonância harmônica com o fuso.
Ao desenvolver uma fresa de topo de alto desempenho com 4 canais para aço inoxidável, incorporamos indexação desigual dos canais e ângulos de hélice variáveis. Esse layout assimétrico interrompe as vibrações harmônicas cíclicas, escalonando as fases de impacto dos dentes, permitindo que as forças de corte se autoamorteiem dinamicamente. Na usinagem de paredes finas, essa geometria antivibração suprime a vibração e permite que a ferramenta mantenha altas taxas de avanço, produzindo paredes planas e verticais.
Chanframento de cantos e micro-brunimento: processos essenciais para evitar lascas durante o contato inicial com aço inoxidável.
Muitos operadores de máquinas já viram uma fresa nova fraturar no raio do canto antes mesmo de completar o primeiro passe de corte. Um canto vivo em ângulo reto praticamente não oferece suporte transversal. Ao atingir o aço inoxidável endurecido por trabalho a frio, esse ponto microscópico sofre um choque compressivo extremo, causando instantaneamente uma falha frágil em ferramentas de metal duro padrão.
Na produção de fresas de topo específicas para aço inoxidável, retificamos um microchanfro de proteção (0.05 mm a 0.2 mm) ou um pequeno raio de canto na ponta. Em seguida, aplicamos um brunimento controlado para estabilizar o raio da aresta entre 8 e 15 mícrons. Essa micropreparação reforça a aresta de corte, absorvendo eficazmente o impacto mecânico do contato inicial e prevenindo lascas prematuras nos cantos.
Quando encomendar geometrias de canal personalizadas de fabricantes de fresas de metal duro para peças especializadas e não padronizadas?
As ferramentas padrão de catálogo lidam facilmente com 80% dos trabalhos diários de fresagem na maioria das oficinas de máquinas CNC. No entanto, peças complexas, como carcaças de válvulas aeroespaciais ou componentes médicos profundos, muitas vezes levam os comprimentos de canal e as folgas do pescoço padrão além de seus limites. Se o ajuste de velocidades, avanços e fluido de corte não eliminar a deflexão ou vibração, modificar a geometria do núcleo da ferramenta é a melhor solução.
A parceria com fabricantes experientes de fresas de metal duro permite o acesso a ferramentas personalizadas, adaptadas às características exatas da sua peça. Isso inclui a adição de pescoços aliviados para alcançar grandes profundidades, a expansão de canais de corte parabólicos ou a retificação de perfis com múltiplos estágios. A combinação de múltiplas operações em uma única ferramenta personalizada reduz os tempos de ciclo e elimina os riscos de sobrecarregar fresas padrão.
Guia rápido para tomada de decisões (resumo) para oficinas de usinagem europeias e americanas
Tendo ajudado oficinas mecânicas na América do Norte e na Europa a resolver problemas graves de quebra de ferramentas, sabemos que os operadores não têm tempo para ler manuais técnicos no painel de controle. O fresamento de ranhuras sempre exige canais de corte abertos para gerenciar a carga térmica, enquanto o perfilamento depende da espessura do núcleo para eliminar a conicidade da parede. O microbrunimento e a geometria de passo desigual fornecem a base mecânica para ambas as operações.
Para simplificar a seleção de ferramentas ao trabalhar com aços 304, 316L ou 17-4 PH, condensamos nossos testes em chão de fábrica em uma estrutura prática de decisão. Seja programando rotinas CAM ou selecionando ferramentas diretamente na máquina-ferramenta, você pode usar essas diretrizes para adequar sua configuração, rigidez de fixação e trajetórias de ferramenta à abordagem de corte mais segura.
Árvore de decisão para seleção em 30 segundos: lógica para relação profundidade/diâmetro da ranhura, rigidez da máquina, trajetória de corte e número de canais de corte.
Ao configurar um trabalho, reserve um momento para avaliar a geometria da peça e os percursos da ferramenta em relação a estes limites operacionais práticos:
- Para ranhuras fechadas, entalhes de chaveta ou cavidades profundas (profundidade > 1.0 x D): Utilize uma fresa de topo dedicada de 2 canais para aço inoxidável com degraus axiais entre 0.5D e 0.75D. Maximizar a remoção de cavacos evita o acúmulo de cavacos, a soldagem da borda e a falha catastrófica da ferramenta.
- Para acabamento de paredes laterais ou desbaste trocoidal dinâmico (Ae≤0.2D): Opte por uma fresa de topo plana de 4 canais com núcleo alargado. O maior número de canais permite maior área de corte, resiste à deflexão lateral e proporciona acabamentos superficiais superiores.
- Para rampas helicoidais sem furos-piloto pré-perfurados: Ajuste o ângulo de rampa entre 2° e 3° para fresas de 2 canais. Se estiver usando uma fresa de 4 canais, mantenha o ângulo de entrada entre 1.0° e 1.5° para evitar o acúmulo de material no centro da lâmina.
Se o fuso da sua máquina não for rígido ou tiver uma rotação limitada, como escolher entre fresas de 2 e 4 canais?
As condições de oficina raramente são ideais, especialmente em máquinas mais antigas com cone 40 ou em fusos BT30 mais leves com velocidades máximas limitadas a cerca de 6,000 RPM. Nessas configurações mais leves, a execução de cortes laterais de profundidade total com fresas de 4 arestas de corte pode causar vibrações intensas de baixa frequência. A escolha de uma ferramenta de 2 arestas de corte reduz o número de arestas de corte engajadas simultaneamente, diminuindo substancialmente a pressão radial da ferramenta sobre o fuso.
Se sua máquina oferece alta rotação, mas torque limitado, fresas de topo de 4 canais para aço inoxidável, executando trajetórias de ferramenta dinâmicas de alta velocidade (pequeno passo lateral, grande profundidade axial), proporcionam altas taxas de remoção de metal sem travamento. Cada oficina lida com diferentes dispositivos de fixação, conicidade e dinâmica da máquina. Se você estiver com dificuldades com desenhos técnicos complexos ou vibração persistente, compartilhe os desenhos da sua peça e os parâmetros de corte com nossa equipe de engenharia para que possamos ajustar a configuração ideal das ferramentas.






