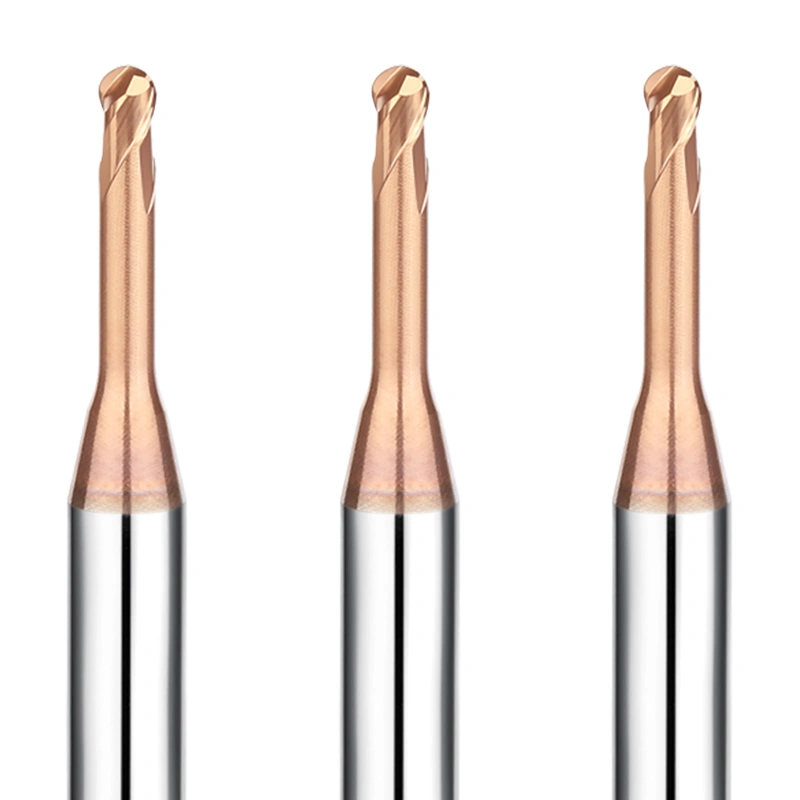
hrc65 marók, 2 élű, hosszú nyakú, gömbvégű maró
Edzett formaacélok megmunkálásakor a standard szerszámok gyakran küzdenek az elérhetőséggel és a rezgéssel. A SAMHO HRC65 hosszú nyakú sorozat (Φ0.2–2 mm) kifejezetten erre a célra készült.
Kezdőlap » Golyós orrvég maró » 2. oldal

Edzett formaacélok megmunkálásakor a standard szerszámok gyakran küzdenek az elérhetőséggel és a rezgéssel. A SAMHO HRC65 hosszú nyakú sorozat (Φ0.2–2 mm) kifejezetten erre a célra készült.

A nagy pontosságú forma- és szerszámgyártásban a standard szerszámok gyakran nem rendelkeznek elegendő hatótávolsággal az összetett geometriákhoz. A SAMHO HRC55 2 élű, hosszú nyakú sorozat precíziósan köszörült.
A SAMHO nagy pontosságú gömbvégű marói prémium kategóriás forgácsolószerszámok, amelyeket kifejezetten a legigényesebb 3D profilmegmunkálási alkalmazásokhoz fejlesztettek ki. Akár 0.001 mm- es megmunkálási pontosság elérésére képesek , így ezek a szerszámok ideális megoldást jelentenek komplex ívelt felületekhez, precíziós formaüregekhez és kiváló minőségű alkatrészgyártáshoz. Az optimalizált gömb alakú vágóélek és a fejlett keményfém hordozók kombinálásával a SAMHO egyenletes forgácsolóerőket, minimális rezgést és kiváló felületi profilt biztosít számos ipari anyag esetében.
Sima, kis erőigényű megmunkálás: A precízen megtervezett félgömb alakú „gömborrú” kialakítás biztosítja az állandó érintkezési pontokat a többtengelyes marás során. Ez minimalizálja a forgácsolási ellenállást és a harmonikus rezgést, ami kivételesen alacsony felületi érdességet és tökéletes méretkonzisztenciát eredményez a 3D-s simító műveletek során.
Szigorú tűréshatárok a szerszámok és öntőformák esetében: Minden SAMHO gömbfejű maró szigorú 5 tengelyes CNC köszörülésen és 100%-os optikai ellenőrzésen esik át. A sugártűrést és a gömbölyűséget 0.005 mm-en belül szabályozzuk , biztosítva a vágási menetek közötti zökkenőmentes illeszkedést és csökkentve a kézi polírozás szükségességét.
Hőstabilitás és kopásvédelem: Saját fejlesztésű bevonatmátrixunk – a nagy hőoxidációs ellenállást biztosító HG AlTiSi+N-től (3700 HV) az abrazív grafithoz használt HD Nano Diamondig (10000 HV) – hővédelmet biztosít, amely 20-30% -kal növeli a szerszám élettartamát a hosszabb, nagy sebességű futások során.
| Bevonat neve | HG | HT | HB | HD |
|---|---|---|---|---|
| Összetétel | AlTiSi+N | AlTiSi+N | AlTiCr+N | Nano gyémánt |
| színek | Bronz | Bronz | Sötétszürke | Sötétszürke |
| Keménység (HV) | 3700 | 3500 | 3500 | 10000 |
| FŐBB JELLEMZŐK | Rendkívül nagy keménység, kiváló oxidációs ellenállás, nagy sűrűség | Rendkívül nagy keménység, kiváló oxidációs ellenállás, nagy sűrűség | Ultra alacsony oxidáció, alacsony súrlódás | Rendkívül magas kopásállóság |
| Súrlódási tényező | 0.40 | 0.36 | 0.30 | |
| Oxidációs kezdeti hőmérséklet (°C) | 1300 | 1200 | 1100 | 600 |
| Bevonat vastagsága (μm) | 2-4 | 2-4 | 2-4 | 6-10 |
Edzett acél sorozat (HRC55/HRC65): Előedzett és edzett formaacélokhoz optimalizálva. Standard és hosszú nyakú változatban kapható mélyen elérhető profilmegmunkáláshoz.
Alumínium és réz sorozat (DLC bevonat): Rendkívül éles szélekkel és tükrösre polírozott hornyokkal rendelkezik, hogy megakadályozza az anyag tapadását a képlékeny nemvasfémekhez.
Volfrámréz sorozat: Speciális geometria a W-Cu elektródák egyedi abrazív-duktilis kompozit jellegének kezelésére.
Grafit és kerámia sorozat: Gyémántbevonatú megoldások, amelyeket úgy terveztek, hogy ellenálljanak a nemfémes anyagok „csiszolópapír” hatásának.
A: A gömbfejű marókat 3D kontúrozásra tervezték . A síkmarókkal ellentétben, amelyek lépcsőket hagynak az ívelt felületeken, a gömb alakú hegy sima átmeneteket tesz lehetővé a 3D geometriákon, így elengedhetetlenek öntőformákhoz, matricákhoz és aerodinamikai alkatrészekhez.
A: A „lépcsőlépés” a szomszédos szerszámfogások közötti távolság. Egy kisebb lépcső csökkenti a „kagylómagasságot” (a fogások közötti apró bordákat), ami sokkal finomabb felületi minőséget eredményez. Nagy pontosságú alkatrészek esetében a szerszámátmérő 5%-10%-ának megfelelő lépcsőzés gyakori.
A: Használja a hosszú nyakú változatokat, ha mély üregeket vagy keskeny bordákat kell megmunkálnia, ahol egy szabványos szár ütközne a munkadarabbal. Hosszú nyakú kialakításunk megerősített kúpos nyakkal rendelkezik, amely minimalizálja az elhajlást és a rezgést.
A: A 2 élű kialakítás az iparági szabvány a gömbfejű marásnál, mivel nagyobb forgácsteret biztosít, ami kritikus fontosságú a gömbfej középre vágó működéséhez. Emellett mélyebb vágásokat tesz lehetővé puhább anyagokban.
A: A recsegést általában a túlzott szerszámkinyúlás vagy a helytelen orsófordulatszám okozza. Megszüntetéséhez próbálja meg csökkenteni a szerszám túlnyúlását, változó spirálszögű kialakítást használni, vagy növelni az orsófordulatszámot, miközben csökkenti a fogankénti előtolást.
V: Igen. A HRC65 sorozatunkat kifejezetten szubmikronos keményfémmel és HG/HT bevonatokkal terveztük, hogy megőrizzük az élek épségét az ultrakemény edzett acélok megmunkálása során.
V: Fejlett 5 tengelyes CNC köszörülési technológiát használunk , és minden szerszámot nagy felbontású lézeres mérőrendszerekkel ellenőrzünk. A tényleges R-pontosság gyakran fel van tüntetve a termék csomagolásán a nagy pontosságú beállítások esetén.
A: A DLC (gyémántszerű szén) rendkívül alacsony súrlódási együtthatóval rendelkezik, így „tapadásmentes” rétegként működik. Ez megakadályozza, hogy a lágy fémek, például a réz, a szerszámhegyhez hegedjenek, így a gömbprofil tiszta és pontos marad.
A: A nagysebességű 3D marás érzékeny a „kifutásra”. A szűk szártűrés biztosítja, hogy a szerszám tökéletesen középre kerüljön a tartóban, ami megakadályozza a hornyok egyenetlen kopását, és biztosítja, hogy a gömbfej valódi tengely körül forogjon.
V: Igen. Kínálunk OEM testreszabást nem szabványos sugarakhoz (pl. R0.15, R0.35) és speciális nyakhosszakhoz, hogy megfeleljenek az orvosi, fogászati és elektronikai mikromegmunkálás egyedi követelményeinek.
A HRC70 szuperkemény menetmaróktól a gyémántbevonatú grafitvágókig, hozzáférhet teljes műszaki katalógusunkhoz, részletes méretekkel és alkalmazási táblázatokkal.
Töltse ki az alábbi űrlapot, hogy megkapja a SAMHO teljes termékkatalógusát.